
 English
 Deutsch
 Français
 Italiano
 Español
 Русский
 Português


 8491
 8564529




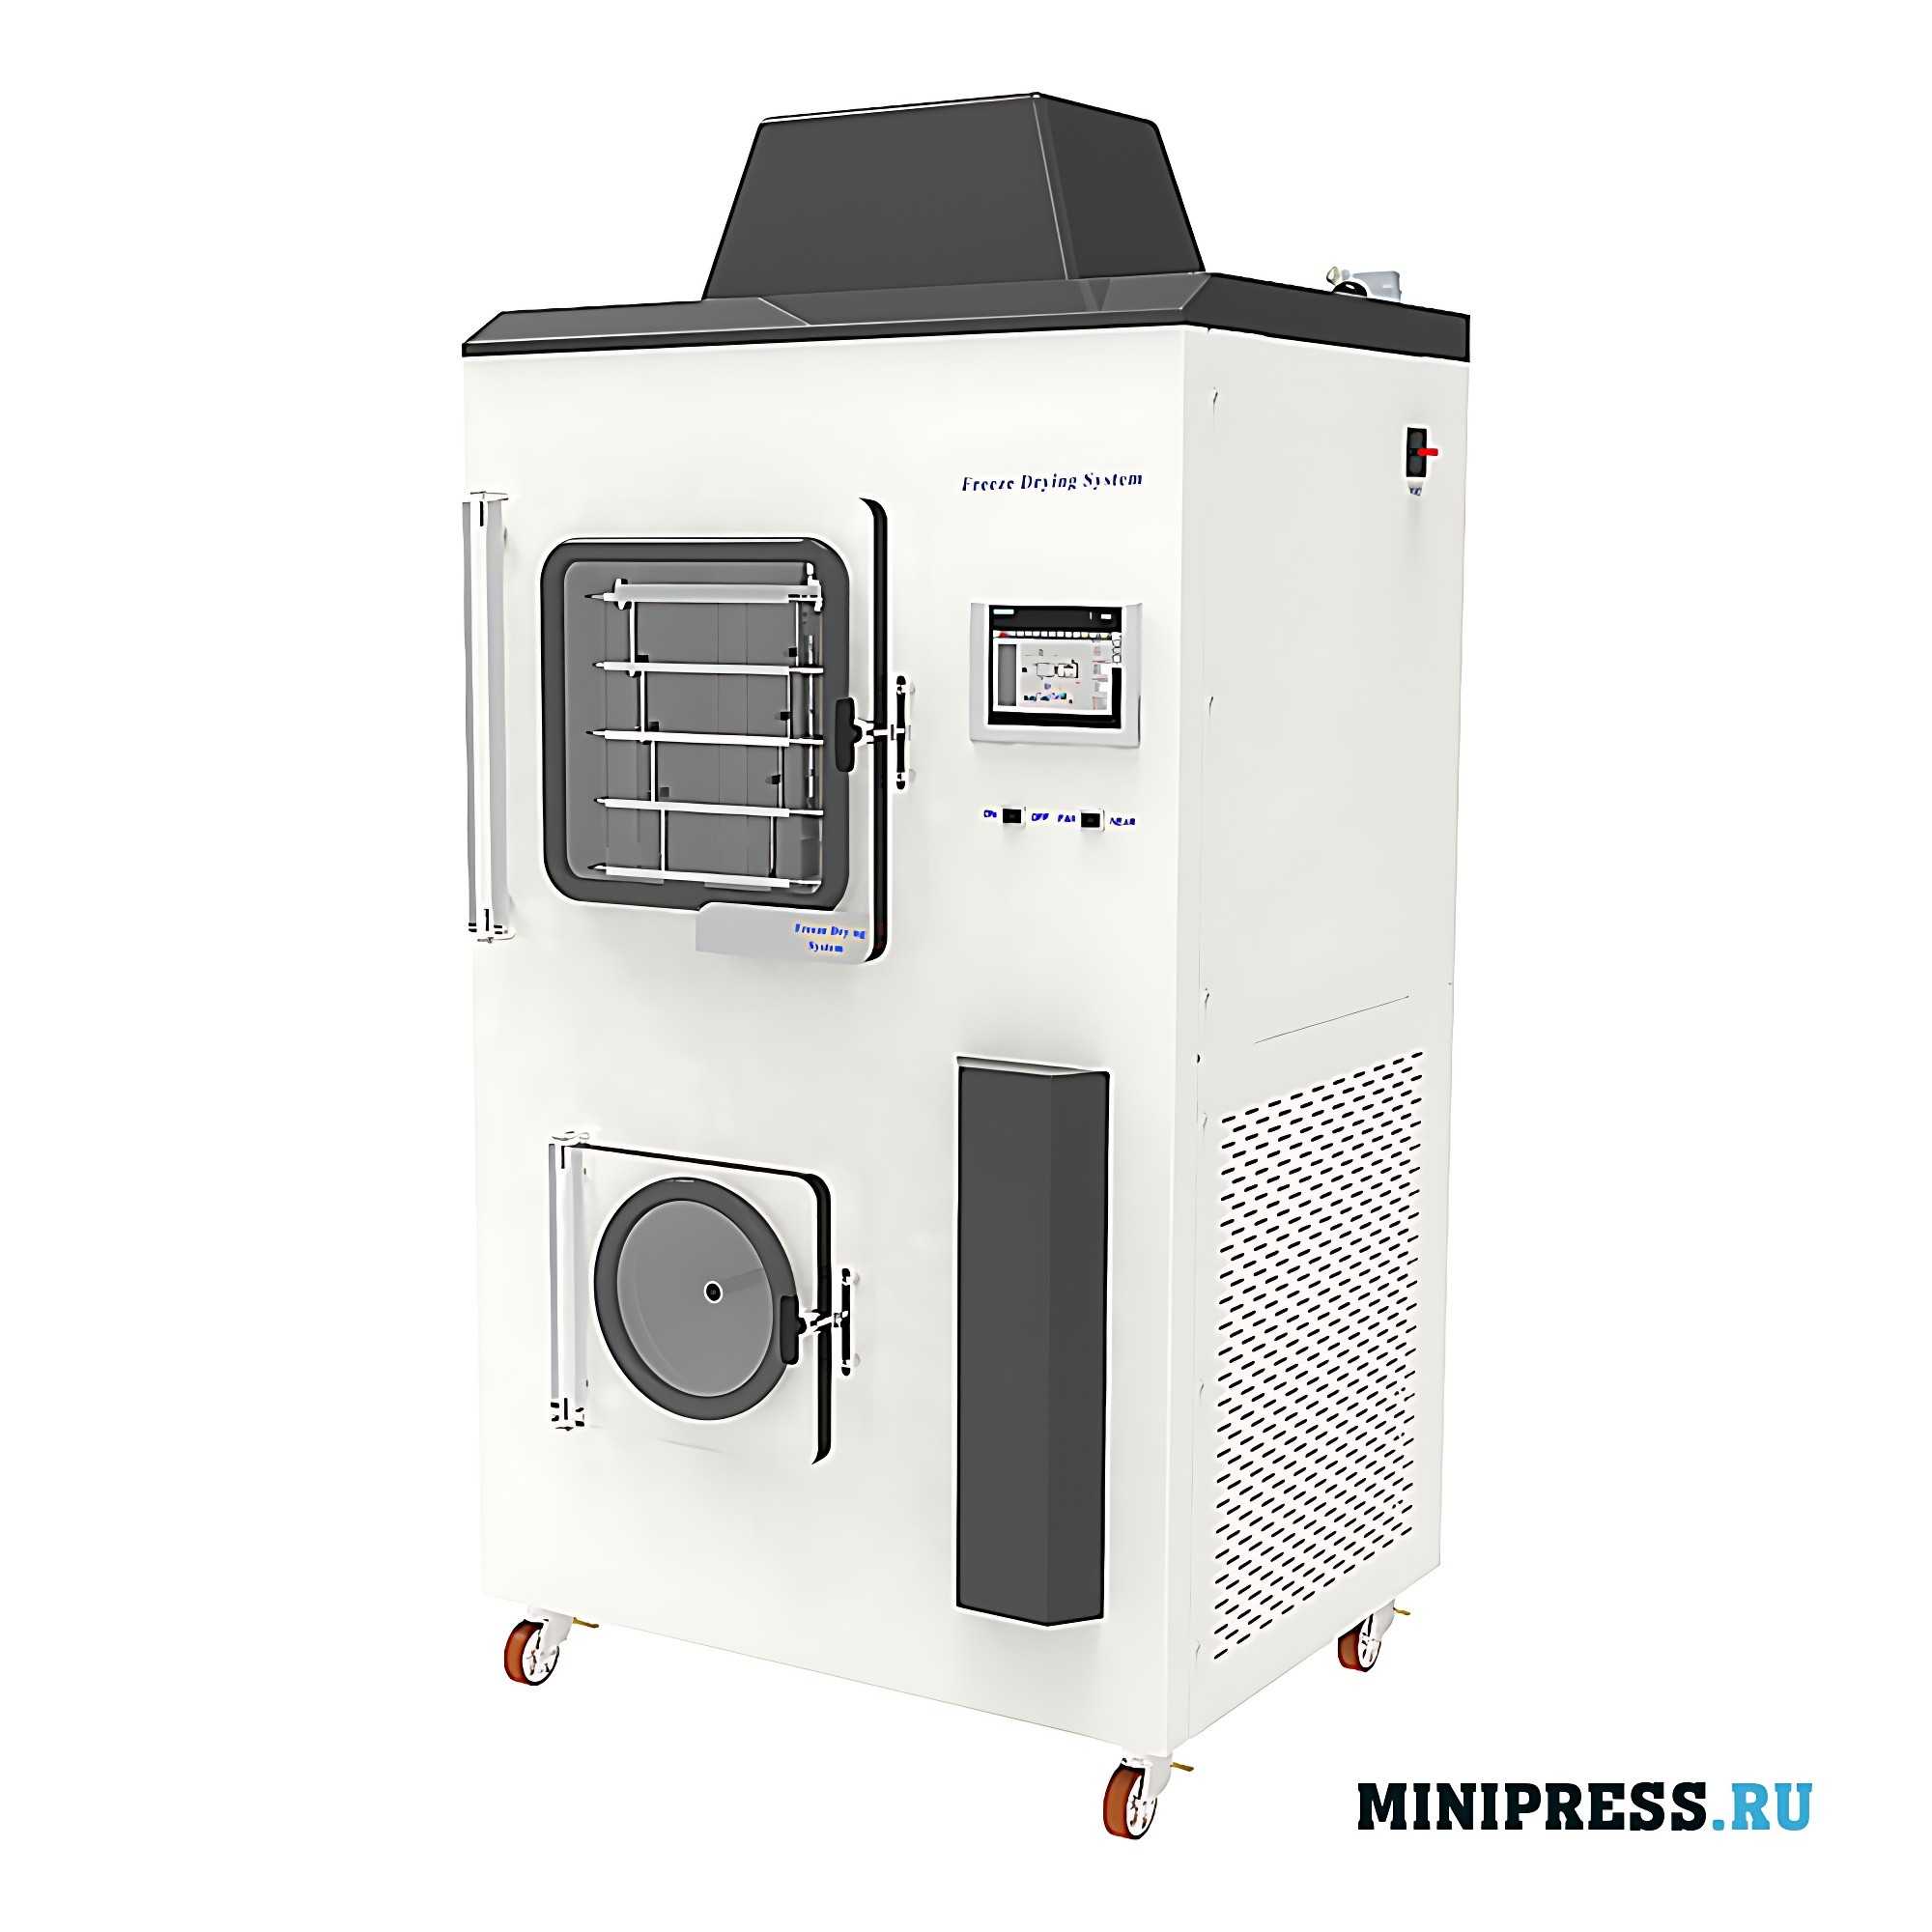


 Recenzja wideo modelu
 Nasz serwis i obsługa klienta
Ponadto ogrzewany rurociąg chroni produkt przed zestaleniem. Jednak przy wytwarzaniu czopków na zasadach lipofilowych (do ich formowania zwykle stosuje się folię z tworzywa sztucznego), które mają bardziej płynną konsystencję i niską temperaturę topnienia (32-37 ° C), stosuje się pompę perystaltyczną.
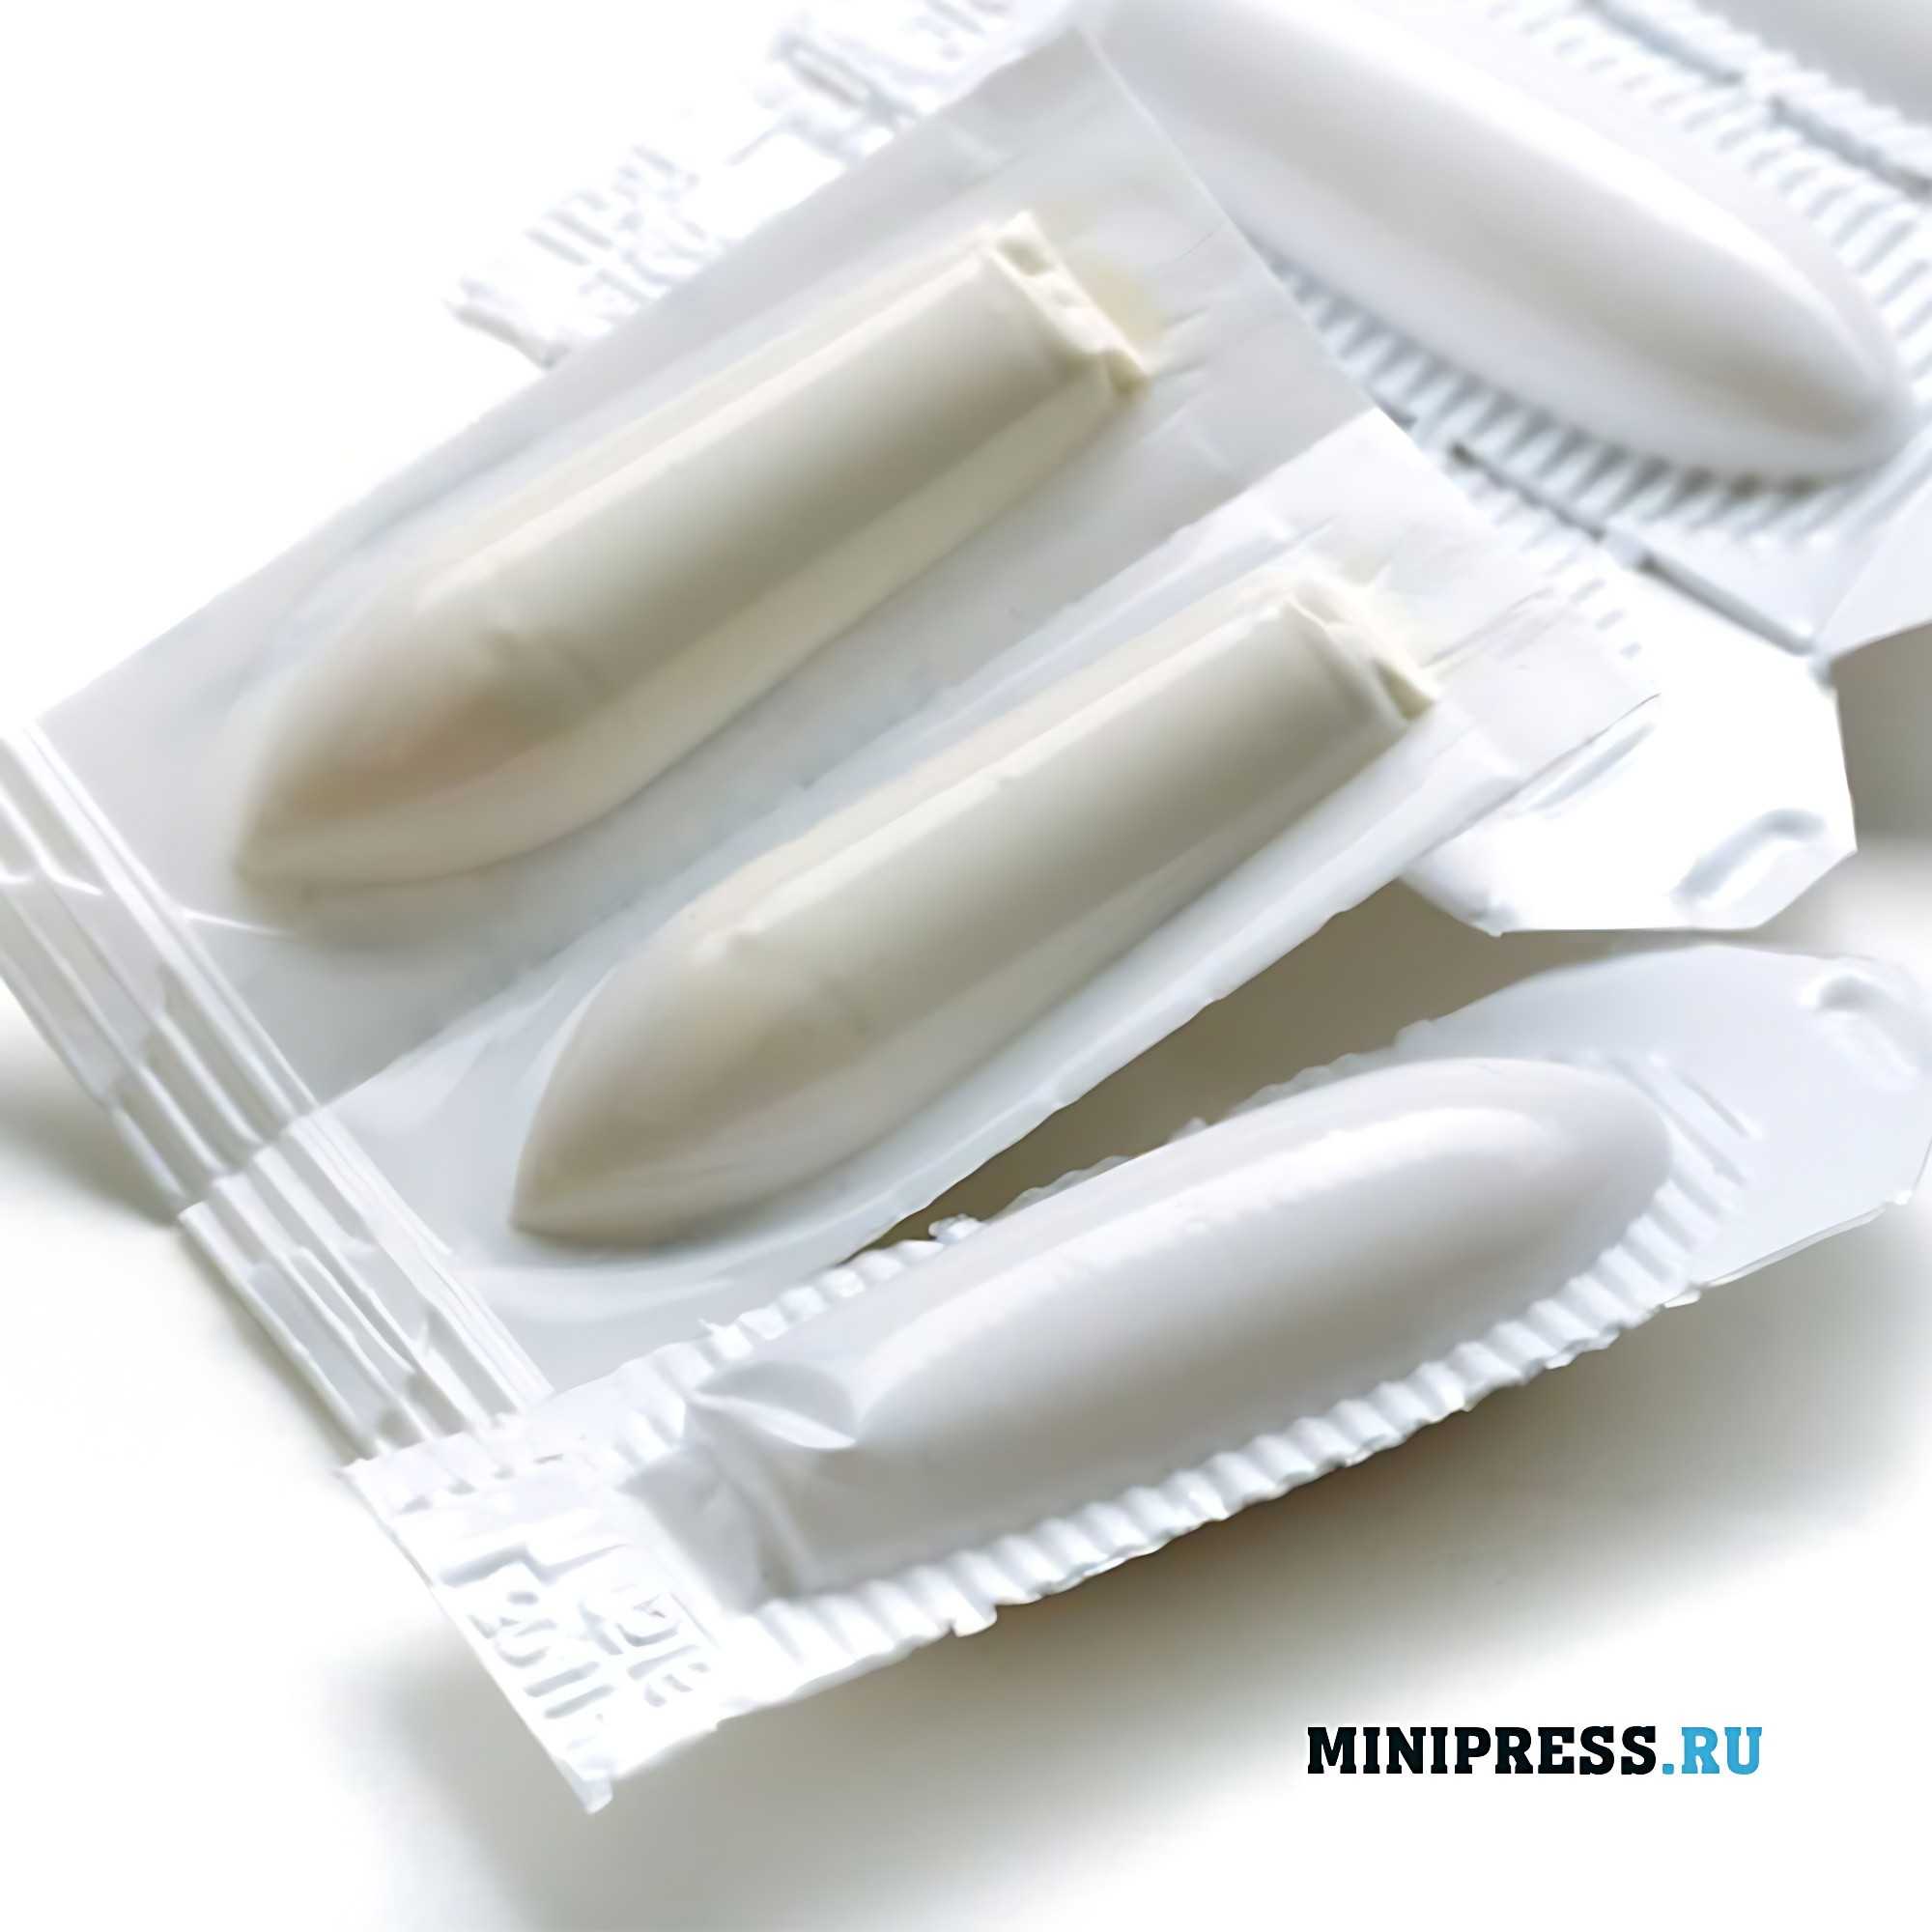
Wynika to z faktu, że substancje czynne wprowadzone do bazy w postaci frakcji proszkowej mogą osadzać się w nieogrzewanym rurociągu lub zbiorniku, gdy maszyna zatrzymuje się i podczas powolnego przejścia produktu przez rurociąg. Zastosowanie pompy perystaltycznej pozwala utrzymać wymaganą temperaturę produktu, wyklucza jego stagnację w rurociągu i osadzanie się substancji czynnych, zapewniając jednorodność konsystencji masy czopka. Komórki są wypełniane przez włożenie igły napełniającej do otworu komórki, przez który wchodzi płynna masa czopka. Wszystkie dane procesu są wyświetlane na ekranie dotykowym, który służy również do ustawiania objętości wypełnienia komórek. Po napełnieniu komórek Pasek czopkowy wchodzi do jednostki chłodzącej. Proces chłodzenia produktu można przeprowadzić w dwóch lub czterech etapach, w zależności od czasu krzepnięcia składników tworzących masę czopka. Dwustopniowe chłodzenie wykorzystuje dwie spiralne Komory chłodzące zainstalowane szeregowo, a cztery komory służą do czterostopniowego chłodzenia. Czas chłodzenia dwustopniowego wynosi 9 min, a chłodzenia czterostopniowego 18 min. Dzięki spiralnym ścieżkom czopki są chłodzone z obu stron przez przepływ powietrza o kontrolowanej temperaturze, aż produkt zostanie całkowicie zestalony, uzyskując w ten sposób optymalny kształt.
Schłodzone komórki konturowe są podawane do jednostki uszczelniającej. Najpierw Pasek czopka jest wstępnie podgrzewany, po czym górna część komórek konturowych jest uszczelniona. Zastosowanie etapu wstępnego podgrzewania, a także w jednostce formującej, zapewnia jakościowe i niezawodne uszczelnienie opakowania.
Po uszczelnieniu komórek stosuje się kod lub datę, komórki są perforowane w celu łatwego oddzielenia komórek, a górna krawędź taśmy jest przycinana. Czopki mogą wychodzić z maszyny w postaci wstążki (jeśli dokowanie z maszyną do kartonowania odbywa się za pomocą specjalnego modułu dokowania) lub w postaci pociętych pęcherzy. Liczba czopków w blistrze jest ustawiana z Panelu sterowania maszyny.
 Słownik farmaceutyczny
 Dane techniczne
Dlatego zastosowanie w fazie chłodzenia pozwala na znaczne skrócenie czasu utwardzania produktu, a także sprawia, że proces jest łatwy w zarządzaniu i kontrolowany. Gdy masa czopkowa w jednostce chłodzącej jest całkowicie utwardzona, szpula z gotowym produktem jest przenoszona do automatycznej maszyny do zgrzewania pojemników i cięcia wstęgi. W maszynie wstęga jest zgrzewana i cięta na odcinki o określonej liczbie komórek. Zgrzewanie odbywa się poprzez grzanie impulsowe i kompresję. Stabilną temperaturę narzędzia zgrzewającego zapewniają dwa wentylatory dużej mocy. Jednocześnie ze zgrzewaniem przeprowadzana jest operacja kodowania. Kodowanie pojemników (seria i data) odbywa się poprzez wytłaczanie za pomocą kliszy. Po zgrzaniu krawędzie taśmy są automatycznie przetwarzane. Operacja ta pozwala znacznie poprawić wygląd gotowego produktu. Do sterowania procesem cięcia taśmy na paski o określonej długości stosuje się programator cyfrowy, który ustawia zakres cięcia od 1 do 10 czopków. Maszyny umożliwiają produkcję czopków w profilowanych opakowaniach komórkowych z aluminium i termoformowanego tworzywa sztucznego. W przeciwieństwie do produkcji o średniej wydajności, w przemysłowych maszynach o dużej wydajności formowanie profilowanych ogniw odbywa się bezpośrednio w maszynie. Maszyna o wysokiej precyzji, niskim poziomie hałasu i wysokiej wydajności (do 22 tysięcy czopków na godzinę). Maszyna jest sterowana za pomocą programowalnego sterownika logicznego (PLC). Automatyczna maszyna ma optymalny tryb pracy, który zapobiega powstawaniu odpadów w procesie produkcyjnym. Proces produkcji czopków rozpoczyna się od uformowania profilowanego opakowania komórkowego z folii plastikowej lub folii aluminiowej. Dwie rolki folii plastikowej (jedna rolka – zadrukowana, z której formowana jest przednia część opakowania czopków, druga rolka – niezadrukowana) są instalowane na uchwytach rolek. Folie plastikowe z obu rolek jednocześnie trafiają do jednostki podgrzewającej, gdzie są szybko podgrzewane do wymaganej temperatury. Wymagane napięcie folii jest regulowane za pomocą specjalnego urządzenia. Podgrzane folie z tworzywa sztucznego są podawane do jednostki zgrzewającej folie z tworzywa sztucznego w kształcie komórek konturowych.
 Informacje dodatkowe
W ten sposób dwie folie są połączone ze sobą na całej powierzchni, z wyjątkiem wnętrza komórek. Następnie folia wchodzi do zespołu formującego, gdzie poprzez wdmuchiwanie sprężonego powietrza do nielutowanej przestrzeni wyprofilowana komórka jest formowana wolumetrycznie. W tym samym czasie w górnej części każdej komórki pozostaje otwarty mały otwór, przez który komórka jest następnie wypełniana masą czopków. W przypadku produkcji opakowań z folii aluminiowej Jednostka formująca komórki konturowe demontuje jednostki przeznaczone do pracy z jednostką podgrzewania folii z tworzywa sztucznego, jednostką zgrzewania termicznego folii i jednostką formującą. Na ich miejscu montuje się jednostkę do formowania ogniw z folii aluminiowej. Ze względu na dużą wagę urządzenie to jest instalowane w maszynie za pomocą mechanizmu podnoszącego. Należy zauważyć, że jednostki są wspólne dla obu rodzajów opakowań. Dwie rolki folii aluminiowej (jedna drukowana i jedna niezadrukowana) są zainstalowane na uchwytach rolek. Napięcie folii jest regulowane przez urządzenie. Taśmy folii aluminiowej z obu rolek są podawane równolegle do jednostki tworzącej komórkę konturową, gdzie kontur komórki jest mechanicznie wytłaczany na powierzchni taśmy folii aluminiowej. Tak więc, w przeciwieństwie do folii z tworzywa sztucznego, do formowania ogniw z folii aluminiowej nie jest wymagane wstępne podgrzewanie ani sprężone powietrze. Dwie niepowiązane wstążki z uformowanymi połówkami wyprofilowanych komórek wychodzą z jednostki formującej. Dwa paski są następnie łączone ze sobą tak, że połówki komórek całkowicie zachodzą na siebie i są podawane do zespołu, w którym paski są podgrzewane i ostatecznie zgrzewane termicznie. Jednocześnie, podobnie jak w przypadku folii z tworzywa sztucznego, w górnej części każdej komórki pozostawia się otwarty otwór do wprowadzenia masy czopkowej. W ten sposób komórka konturowa utworzona z folii z tworzywa sztucznego lub folii aluminiowej służy jednocześnie jako forma wtryskowa. Opakowanie z tworzywa sztucznego lub folii aluminiowej jest podawane do jednostki napełniającej w postaci wstążki. Masa czopka, ogrzana do temperatury 30-80 ° c, w zależności od składnika aktywnego i podstawy ze zbiornika przechodzi rurociągiem do dozownika objętościowego, skąd produkt jest automatycznie ładowany do komórek.
Aby utrzymać wymaganą temperaturę i jednorodną konsystencję masy czopka, 80-litrowy zbiornik jest wyposażony w płaszcz wodny i mieszadło. W produkcji czopków na bazie gliceryny o lepkiej konsystencji (są one zwykle formowane w folii aluminiowej) mieszadło zapewnia jednorodne mieszanie masy czopkowej, ogrzanej do temperatury około 80 ° C.
Śledzenie statusu zamówienia
Drukarka ręczna z datą ważności i datą MZ-10 nadal nie została dostarczona. Kierowca nie odbierał i rozłączał połączenia wczoraj. 10/11/2026 21:18
Cześć Zdzisław, Transport poinformował, że kierowca zgodnie z ustaleniami umowy na pewno dostarczy paczkę pod Twój adres. Przepraszamy. 10/11/2026 21:20
Prasa rotacyjna RZK-25 Chcę zamówić z dostawą do Berlina 10/11/2026 21:28
Dzień dobry, Daniel Sprawdziliśmy informacje na temat Twojego zapytania, niestety fabryka zaprzestała produkcji tego modelu sprzętu. Wyślij na maila opis swojego zadania lub skontaktuj się ze swoim menedżerem. W każdym przypadku pomożemy w wyborze. 10/11/2026 21:32
Drogi Romanie, jak się masz? Nasza firma kupiła ponad rok temu maszynę do napełniania i zamykania fiolek z penicyliną, model XL-10. W tym roku otrzymaliśmy finansowanie i chcemy taką samą maszynę. Czy dasz nam zniżkę? 10/11/2026 21:38
Emilia, dziękuję. Świetnie sobie radzimy. Oczywiście, że damy rabat stałemu klientowi. Dostawa sprzętu również w Końskie ? Skontaktuj się z Natalią, wyśle umowę i fakturę. 10/11/2026 21:40
Witam Natalio, co powiesz na licznik tabletek i kapsułek TC-10, konto nr 121. 10/11/2026 21:48
Cześć Jerzy, Nasza menedżerka Natalia w godzinach 10:00-12:00 zadzwoni do Ciebie na WhatsApp. Widzę status śledzenia na stronie przewoźnika, przesyłka dotrze do Żory za 15 dni. 10/11/2026 21:49
Dzisiaj dotarła do Ciebie maszyna do napełniania płynów BB-152, pamiętasz nas? Gdzie są dokumenty? 10/11/2026 21:58
Oryginalne dokumenty wysyłkowe zostaną dostarczone do Bydgoszcz jutro do godziny 18:30. Prosimy o przesłanie nam podpisanych kopii. 10/11/2026 21:59
Dzień dobry, proszę o informację, czy potrzebuję dostawy w Kalisz do miejscowości oddalonej o 20 km. Czy możesz to zorganizować? 10/11/2026 22:08
Edward, Dzień dobry, prosimy o przesłanie nam wiadomości e-mail na adres info@minipress.ru z dokładną nazwą modelu sprzętu, miastem i współrzędnymi. Obliczymy koszt dostawy do Ciebie. 10/11/2026 22:09
Witam, co powiecie na automatyczną maszynę napełniającą i zamykającą ampułki sterylne ABF-4D-1, faktura nr 101. 10/11/2026 22:18
Dzień dobry, Izabela! Zwracamy się z prośbą do producenta. Jutro wyślemy zdjęcia i wideo z testów na Twój adres e-mail. 10/11/2026 22:22
Jesteśmy z New Jersey, zapłaciliśmy za sprzęt na Twojej fakturze wczoraj. Czy płatność została otrzymana? Jak długo potrwa dostawa do nas? 10/11/2026 22:28
Igor, cześć. Płatność jest księgowana na naszym koncie rozliczeniowym. Termin wykonania Twojego sprzętu przez fabrykę 20 dni roboczych, dostawa z fabryki do naszego magazynu w USA 1 miesiąc, dostawa z magazynu w Płońsk 15 dni kalendarzowych. 10/11/2026 22:32
Dzień dobry, jaki jest czas dostawy półautomatycznej maszyny do napełniania beczek DF-10 do Kłodzko, czy kurier do nas oddzwoni? 10/11/2026 22:38
Bożena, dzień dobry. Natalia skontaktuje się z Tobą, przesyłka przeszła odprawę celną na granicy. 10/11/2026 22:39
Umowa nr 12, termin dostawy już minął. W końcu podejmij działania. Przyspiesz Tsibulsky R.G. 10/11/2026 22:48
Cześć Krzysztof, jesteśmy na wakacjach w weekendy i nie jesteśmy w stanie odpowiadać na wiadomości. Podnieś kontrakt, czas dostawy sprzętu do Twojego magazynu w Elbląg do 50 dni roboczych (nie kalendarzowych). Podjęto działanie. 10/11/2026 22:50


Napisz do nas wiadomość
- SPRZĘT DO LICZENIA I PAKOWANIA TABLETEK I KAPSUŁEK W BUTELKI
- SPRZĘT DO NAPEŁNIANIA KREMÓW I USZCZELNIANIA RUR Z TWORZYW SZTUCZNYCH
- SPRZĘT DO NAPEŁNIANIA TWARDYCH KAPSUŁEK ŻELATYNOWYCH PROSZKIEM
- SPRZĘT DO POWLEKANIA TABLETEK
- SPRZĘT DO POLEROWANIA I ODKURZANIA TABLETEK I KAPSUŁEK
- MASZYNY DO FORMOWANIA I NAPEŁNIANIA AMPUŁEK PLASTIKOWYCH
- SPRZĘT DO DRUKOWANIA LOGO NA TABLETKACH I KAPSUŁKACH
- SPRZĘT DO NAPEŁNIANIA I USZCZELNIANIA AMPUŁEK SZKLANYCH
- SPRZĘT DO PAKOWANIA PROSZKÓW DO FIOLEK
- MASZYNY DO PRODUKCJI CZOPKÓW
- SPRZĘT DO SUSZENIA ROZPYŁOWEGO ZAWIESIN
- SPRZĘT DO PAKOWANIA TABLETEK I KAPSUŁEK W PLASTIKOWE BUTELKI
- SPRZĘT DO NAPEŁNIANIA I ZAMYKANIA BUTELEK
- PRECYZYJNE MASZYNY DOZUJĄCE MASZYNY DO NAPEŁNIANIA PROSZKIEM
- SPRZĘT DO MYCIA I STERYLIZACJI BUTELEK
- AUTOMATYCZNY SPRZĘT DO USUWANIA TABLETEK I KAPSUŁEK Z BLISTRÓW
- SPRZĘT DO PRODUKCJI TABLETÓW
- SPRZĘT DO ŚLIMAKOWEGO PODAWANIA PROSZKÓW
- SPRZĘT DO AUTOMATYCZNEGO PODAWANIA BUTELEK DO LINII NAPEŁNIAJĄCYCH
- SPRZĘT DO PRÓŻNIOWEGO TRANSPORTU PROSZKÓW
- SPRZĘT DO EFEKTYWNEGO MIESZANIA PROSZKÓW
- AUTOMATYCZNE WIRÓWKI FARMACEUTYCZNE
- SPRZĘT DO HOMOGENIZACJI KREMÓW I MAŚCI
- SPRZĘT DO GRANULACJI PROSZKÓW
- URZĄDZENIA DO PRODUKCJI I PAKOWANIA CHUSTECZEK NAWILŻANYCH ALKOHOLEM
- SPRZĘT DO OWIJANIA KARTONÓW CELOFANEM
- SPRZĘT DO WYKRYWANIA METALI W KAPSUŁKACH I TABLETKACH ŻELATYNOWYCH
- SPRZĘT DO PAKOWANIA HERBATY W TOREBKI HERBATY Z NITKĄ I ETYKIETĄ
- SPRZĘT DO NAPEŁNIANIA PŁYNÓW W BECZKACH PLASTIKOWYCH I METALOWYCH
- SPRZĘT DO PAKOWANIA PRODUKTÓW SPOŻYWCZYCH W OPAKOWANIA DOY-PACK
- SPRZĘT DO PAKOWANIA MATERIAŁÓW SYPKICH W WORKI FOLIOWE
- AUTOMATYCZNE URZĄDZENIA DO ETYKIET SAMOPRZYLEPNYCH NA OPAKOWANIACH
- SPRZĘT DO PAKOWANIA PRODUKTÓW W FLOW PACK
- SPRZĘT DO PAKOWANIA TABLETEK W PASKI I TUBY
- SPRZĘT DO STOSOWANIA DATY WAŻNOŚCI I NUMERU PARTII DO PRODUKTÓW
- SPRZĘT DO PAKOWANIA PRÓŻNIOWEGO W WORKI FOLIOWE
- URZĄDZENIA DO INDUKCYJNEGO USZCZELNIANIA BUTELEK Z FOLII ALUMINIOWEJ
- AUTOMATYCZNE MASZYNY DO KARTONOWANIA
- SPRZĘT DO NAPEŁNIANIA I PAKOWANIA NALEWEK ZIOŁOWYCH
- AUTOMATYCZNE URZĄDZENIA DO PAKOWANIA BLISTRÓW
- SPRZĘT DO KONTROLI WAGI I SORTOWANIA KARTONÓW Z LEKARSTWAMI
- MASZYNY PAKUJĄCE FLOW-PACK
- SPRZĘT STACJONARNY DO DOZOWANIA CIECZY
- RĘCZNY SPRZĘT DO NAPEŁNIANIA KAPSUŁEK ŻELATYNOWYCH PROSZKIEM
- SPRZĘT DO PRODUKCJI KULEK RYBACKICH
- SPRZĘT DO AUTOMATYCZNEGO DOZOWANIA KREMÓW I MAŚCI
- SPRZĘT STACJONARNY DO SZYBKIEJ PRODUKCJI EMULSJI
- SPRZĘT STACJONARNY DO MIESZANIA PROSZKÓW
- URZĄDZENIA DO PRZESIEWANIA WIBRACYJNEGO PROSZKÓW
- PÓŁAUTOMATYCZNE URZĄDZENIA DO PAKOWANIA BLISTRÓW
- PÓŁAUTOMATYCZNY SPRZĘT DO NAPEŁNIANIA KAPSUŁEK ŻELATYNOWYCH
- POMPY PERYSTALTYCZNE DOZOWNIKI
- SPRZĘT DO MIESZANIA CIECZY Z OGRZEWANIEM MIKROFALOWYM
- MASZYNY DRUKUJĄCE DATĘ WAŻNOŚCI I NUMER PARTII
- SPRZĘT DO BADAŃ LABORATORYJNYCH LEKÓW
- SPRZĘT DO PROSZKOWANIA SUROWCÓW FARMACEUTYCZNYCH
- SPRZĘT DO NAPEŁNIANIA TWARDYCH KAPSUŁEK ŻELATYNOWYCH PROSZKIEM
- SPRZĘT DO DRUKOWANIA LOGO NA TABLETKACH I KAPSUŁKACH
- MASZYNY DO PRODUKCJI CZOPKÓW
- SPRZĘT DO PAKOWANIA TABLETEK I KAPSUŁEK W PLASTIKOWE BUTELKI
- SPRZĘT DO SUSZENIA ROZPYŁOWEGO ZAWIESIN
- SPRZĘT DO PRODUKCJI TABLETÓW
- SPRZĘT DO NAPEŁNIANIA I USZCZELNIANIA AMPUŁEK SZKLANYCH
- MASZYNY DO FORMOWANIA I NAPEŁNIANIA AMPUŁEK PLASTIKOWYCH
- PRECYZYJNE MASZYNY DOZUJĄCE MASZYNY DO NAPEŁNIANIA PROSZKIEM
- SPRZĘT DO NAPEŁNIANIA KREMÓW I USZCZELNIANIA RUR Z TWORZYW SZTUCZNYCH
- SPRZĘT DO NAPEŁNIANIA I ZAMYKANIA BUTELEK
- SPRZĘT DO LICZENIA I PAKOWANIA TABLETEK I KAPSUŁEK W BUTELKI
- SPRZĘT DO MYCIA I STERYLIZACJI BUTELEK
- AUTOMATYCZNY SPRZĘT DO USUWANIA TABLETEK I KAPSUŁEK Z BLISTRÓW
- SPRZĘT DO POWLEKANIA TABLETEK
- SPRZĘT DO POLEROWANIA I ODKURZANIA TABLETEK I KAPSUŁEK
- SPRZĘT DO PAKOWANIA PROSZKÓW DO FIOLEK
- SPRZĘT DO EFEKTYWNEGO MIESZANIA PROSZKÓW
- SPRZĘT DO AUTOMATYCZNEGO PODAWANIA BUTELEK DO LINII NAPEŁNIAJĄCYCH
- SPRZĘT DO GRANULACJI PROSZKÓW
- SPRZĘT DO HOMOGENIZACJI KREMÓW I MAŚCI
- SPRZĘT DO ŚLIMAKOWEGO PODAWANIA PROSZKÓW
- AUTOMATYCZNE WIRÓWKI FARMACEUTYCZNE
- SPRZĘT DO PRÓŻNIOWEGO TRANSPORTU PROSZKÓW
- MASZYNY PAKUJĄCE FLOW-PACK
- SPRZĘT DO PAKOWANIA HERBATY W TOREBKI HERBATY Z NITKĄ I ETYKIETĄ
- SPRZĘT DO PAKOWANIA PRODUKTÓW W FLOW PACK
- SPRZĘT DO WYKRYWANIA METALI W KAPSUŁKACH I TABLETKACH ŻELATYNOWYCH
- SPRZĘT DO PAKOWANIA PRODUKTÓW SPOŻYWCZYCH W OPAKOWANIA DOY-PACK
- URZĄDZENIA DO PRODUKCJI I PAKOWANIA CHUSTECZEK NAWILŻANYCH ALKOHOLEM
- AUTOMATYCZNE MASZYNY DO KARTONOWANIA
- SPRZĘT DO KONTROLI WAGI I SORTOWANIA KARTONÓW Z LEKARSTWAMI
- AUTOMATYCZNE URZĄDZENIA DO ETYKIET SAMOPRZYLEPNYCH NA OPAKOWANIACH
- SPRZĘT DO NAPEŁNIANIA PŁYNÓW W BECZKACH PLASTIKOWYCH I METALOWYCH
- SPRZĘT DO OWIJANIA KARTONÓW CELOFANEM
- SPRZĘT DO NAPEŁNIANIA I PAKOWANIA NALEWEK ZIOŁOWYCH
- URZĄDZENIA DO INDUKCYJNEGO USZCZELNIANIA BUTELEK Z FOLII ALUMINIOWEJ
- SPRZĘT DO PAKOWANIA MATERIAŁÓW SYPKICH W WORKI FOLIOWE
- SPRZĘT DO PAKOWANIA TABLETEK W PASKI I TUBY
- AUTOMATYCZNE URZĄDZENIA DO PAKOWANIA BLISTRÓW
- SPRZĘT DO STOSOWANIA DATY WAŻNOŚCI I NUMERU PARTII DO PRODUKTÓW
- SPRZĘT DO PAKOWANIA PRÓŻNIOWEGO W WORKI FOLIOWE
- URZĄDZENIA DO PRZESIEWANIA WIBRACYJNEGO PROSZKÓW
- PÓŁAUTOMATYCZNE URZĄDZENIA DO PAKOWANIA BLISTRÓW
- MASZYNY DRUKUJĄCE DATĘ WAŻNOŚCI I NUMER PARTII
- SPRZĘT DO AUTOMATYCZNEGO DOZOWANIA KREMÓW I MAŚCI
- SPRZĘT STACJONARNY DO SZYBKIEJ PRODUKCJI EMULSJI
- SPRZĘT DO BADAŃ LABORATORYJNYCH LEKÓW
- SPRZĘT DO PRODUKCJI KULEK RYBACKICH
- SPRZĘT DO PROSZKOWANIA SUROWCÓW FARMACEUTYCZNYCH
- RĘCZNY SPRZĘT DO NAPEŁNIANIA KAPSUŁEK ŻELATYNOWYCH PROSZKIEM
- SPRZĘT STACJONARNY DO MIESZANIA PROSZKÓW
- SPRZĘT STACJONARNY DO DOZOWANIA CIECZY
- PÓŁAUTOMATYCZNY SPRZĘT DO NAPEŁNIANIA KAPSUŁEK ŻELATYNOWYCH
- POMPY PERYSTALTYCZNE DOZOWNIKI
- SPRZĘT DO MIESZANIA CIECZY Z OGRZEWANIEM MIKROFALOWYM