
 English
 Deutsch
 Français
 Italiano
 Español
 Русский
 Português


 8456
 8449453






 Recenzja wideo modelu
 Nasz serwis i obsługa klienta
Ponadto ogrzewany rurociąg chroni produkt przed zestaleniem. Jednak przy wytwarzaniu czopków na zasadach lipofilowych (do ich formowania zwykle stosuje się folię z tworzywa sztucznego), które mają bardziej płynną konsystencję i niską temperaturę topnienia (32-37 ° C), stosuje się pompę perystaltyczną.
Wynika to z faktu, że substancje czynne wprowadzone do bazy w postaci frakcji proszkowej mogą osadzać się w nieogrzewanym rurociągu lub zbiorniku, gdy maszyna zatrzymuje się i podczas powolnego przejścia produktu przez rurociąg. Zastosowanie pompy perystaltycznej pozwala utrzymać wymaganą temperaturę produktu, wyklucza jego stagnację w rurociągu i osadzanie się substancji czynnych, zapewniając jednorodność konsystencji masy czopka. Komórki są wypełniane przez włożenie igły napełniającej do otworu komórki, przez który wchodzi płynna masa czopka. Wszystkie dane procesu są wyświetlane na ekranie dotykowym, który służy również do ustawiania objętości wypełnienia komórek. Po napełnieniu komórek Pasek czopkowy wchodzi do jednostki chłodzącej. Proces chłodzenia produktu można przeprowadzić w dwóch lub czterech etapach, w zależności od czasu krzepnięcia składników tworzących masę czopka. Dwustopniowe chłodzenie wykorzystuje dwie spiralne Komory chłodzące zainstalowane szeregowo, a cztery komory służą do czterostopniowego chłodzenia. Czas chłodzenia dwustopniowego wynosi 9 min, a chłodzenia czterostopniowego 18 min. Dzięki spiralnym ścieżkom czopki są chłodzone z obu stron przez przepływ powietrza o kontrolowanej temperaturze, aż produkt zostanie całkowicie zestalony, uzyskując w ten sposób optymalny kształt.
Schłodzone komórki konturowe są podawane do jednostki uszczelniającej. Najpierw Pasek czopka jest wstępnie podgrzewany, po czym górna część komórek konturowych jest uszczelniona. Zastosowanie etapu wstępnego podgrzewania, a także w jednostce formującej, zapewnia jakościowe i niezawodne uszczelnienie opakowania.
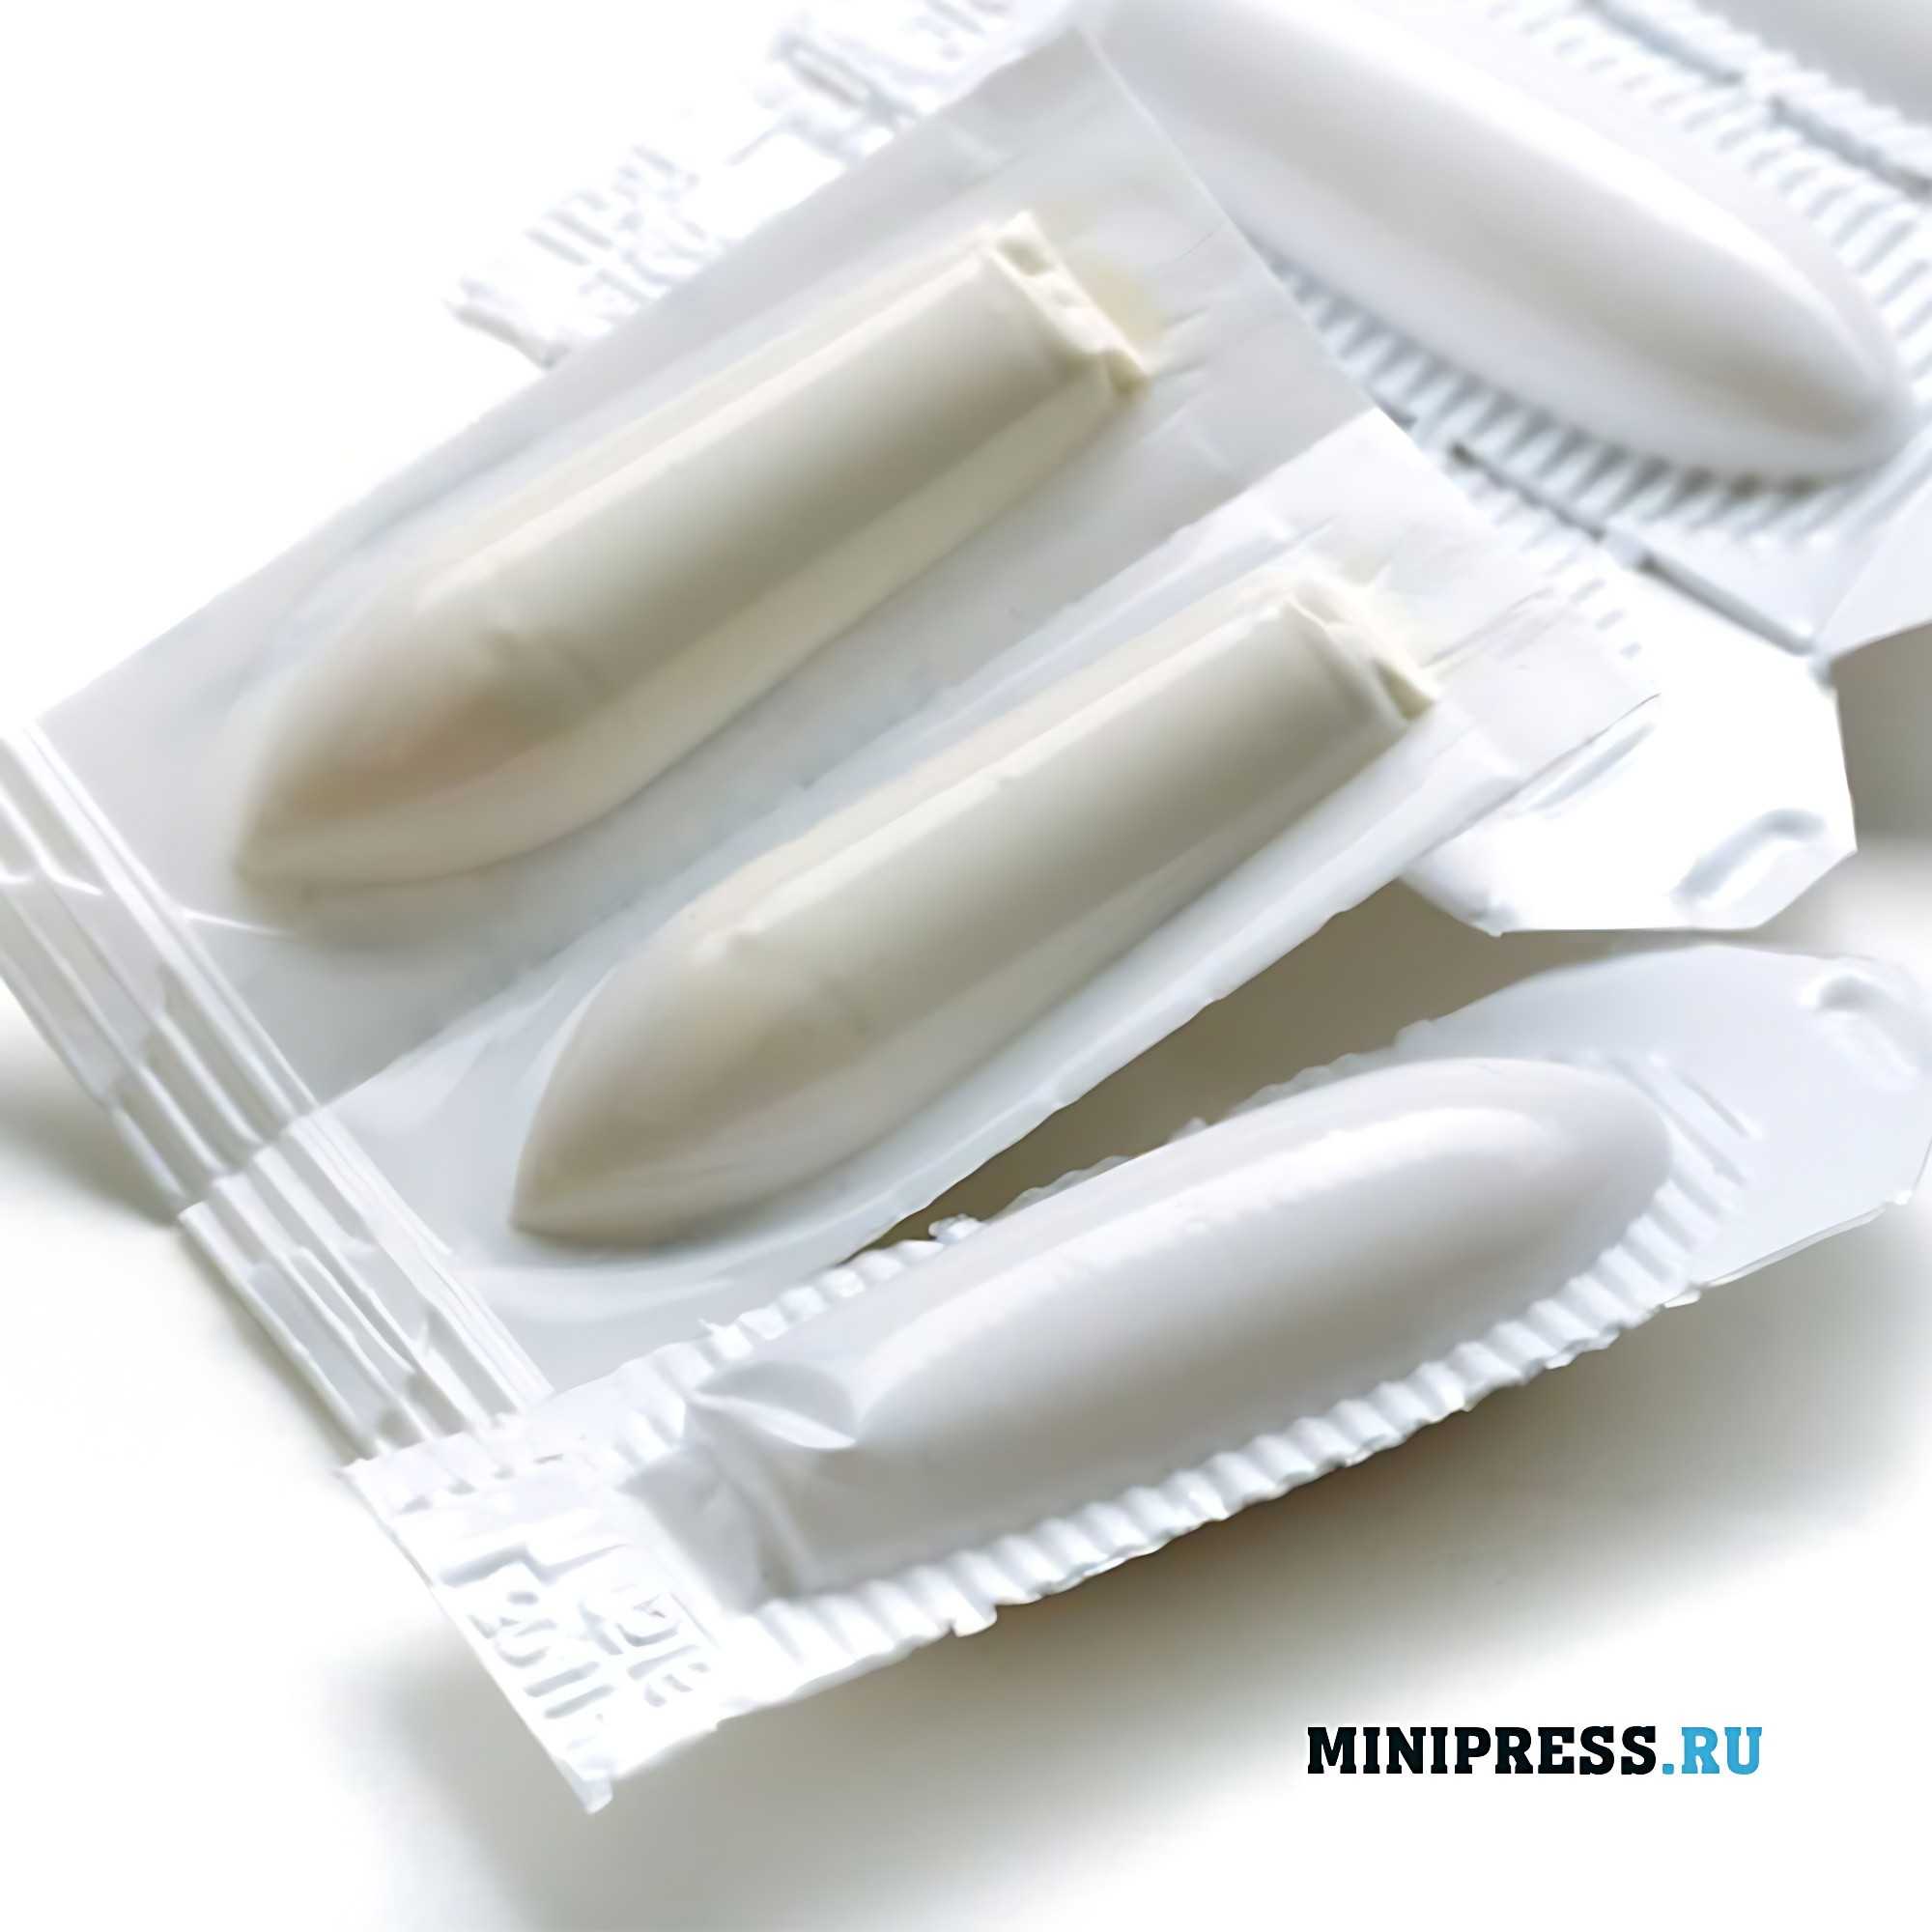
Po uszczelnieniu komórek stosuje się kod lub datę, komórki są perforowane w celu łatwego oddzielenia komórek, a górna krawędź taśmy jest przycinana. Czopki mogą wychodzić z maszyny w postaci wstążki (jeśli dokowanie z maszyną do kartonowania odbywa się za pomocą specjalnego modułu dokowania) lub w postaci pociętych pęcherzy. Liczba czopków w blistrze jest ustawiana z Panelu sterowania maszyny.
 Słownik farmaceutyczny
 Dane techniczne
Dlatego zastosowanie w fazie chłodzenia pozwala na znaczne skrócenie czasu utwardzania produktu, a także sprawia, że proces jest łatwy w zarządzaniu i kontrolowany. Gdy masa czopkowa w jednostce chłodzącej jest całkowicie utwardzona, szpula z gotowym produktem jest przenoszona do automatycznej maszyny do zgrzewania pojemników i cięcia wstęgi. W maszynie wstęga jest zgrzewana i cięta na odcinki o określonej liczbie komórek. Zgrzewanie odbywa się poprzez grzanie impulsowe i kompresję. Stabilną temperaturę narzędzia zgrzewającego zapewniają dwa wentylatory dużej mocy. Jednocześnie ze zgrzewaniem przeprowadzana jest operacja kodowania. Kodowanie pojemników (seria i data) odbywa się poprzez wytłaczanie za pomocą kliszy. Po zgrzaniu krawędzie taśmy są automatycznie przetwarzane. Operacja ta pozwala znacznie poprawić wygląd gotowego produktu. Do sterowania procesem cięcia taśmy na paski o określonej długości stosuje się programator cyfrowy, który ustawia zakres cięcia od 1 do 10 czopków. Maszyny umożliwiają produkcję czopków w profilowanych opakowaniach komórkowych z aluminium i termoformowanego tworzywa sztucznego. W przeciwieństwie do produkcji o średniej wydajności, w przemysłowych maszynach o dużej wydajności formowanie profilowanych ogniw odbywa się bezpośrednio w maszynie. Maszyna o wysokiej precyzji, niskim poziomie hałasu i wysokiej wydajności (do 22 tysięcy czopków na godzinę). Maszyna jest sterowana za pomocą programowalnego sterownika logicznego (PLC). Automatyczna maszyna ma optymalny tryb pracy, który zapobiega powstawaniu odpadów w procesie produkcyjnym. Proces produkcji czopków rozpoczyna się od uformowania profilowanego opakowania komórkowego z folii plastikowej lub folii aluminiowej. Dwie rolki folii plastikowej (jedna rolka – zadrukowana, z której formowana jest przednia część opakowania czopków, druga rolka – niezadrukowana) są instalowane na uchwytach rolek. Folie plastikowe z obu rolek jednocześnie trafiają do jednostki podgrzewającej, gdzie są szybko podgrzewane do wymaganej temperatury. Wymagane napięcie folii jest regulowane za pomocą specjalnego urządzenia. Podgrzane folie z tworzywa sztucznego są podawane do jednostki zgrzewającej folie z tworzywa sztucznego w kształcie komórek konturowych.
 Informacje dodatkowe
W ten sposób dwie folie są połączone ze sobą na całej powierzchni, z wyjątkiem wnętrza komórek. Następnie folia wchodzi do zespołu formującego, gdzie poprzez wdmuchiwanie sprężonego powietrza do nielutowanej przestrzeni wyprofilowana komórka jest formowana wolumetrycznie. W tym samym czasie w górnej części każdej komórki pozostaje otwarty mały otwór, przez który komórka jest następnie wypełniana masą czopków. W przypadku produkcji opakowań z folii aluminiowej Jednostka formująca komórki konturowe demontuje jednostki przeznaczone do pracy z jednostką podgrzewania folii z tworzywa sztucznego, jednostką zgrzewania termicznego folii i jednostką formującą. Na ich miejscu montuje się jednostkę do formowania ogniw z folii aluminiowej. Ze względu na dużą wagę urządzenie to jest instalowane w maszynie za pomocą mechanizmu podnoszącego. Należy zauważyć, że jednostki są wspólne dla obu rodzajów opakowań. Dwie rolki folii aluminiowej (jedna drukowana i jedna niezadrukowana) są zainstalowane na uchwytach rolek. Napięcie folii jest regulowane przez urządzenie. Taśmy folii aluminiowej z obu rolek są podawane równolegle do jednostki tworzącej komórkę konturową, gdzie kontur komórki jest mechanicznie wytłaczany na powierzchni taśmy folii aluminiowej. Tak więc, w przeciwieństwie do folii z tworzywa sztucznego, do formowania ogniw z folii aluminiowej nie jest wymagane wstępne podgrzewanie ani sprężone powietrze. Dwie niepowiązane wstążki z uformowanymi połówkami wyprofilowanych komórek wychodzą z jednostki formującej. Dwa paski są następnie łączone ze sobą tak, że połówki komórek całkowicie zachodzą na siebie i są podawane do zespołu, w którym paski są podgrzewane i ostatecznie zgrzewane termicznie. Jednocześnie, podobnie jak w przypadku folii z tworzywa sztucznego, w górnej części każdej komórki pozostawia się otwarty otwór do wprowadzenia masy czopkowej. W ten sposób komórka konturowa utworzona z folii z tworzywa sztucznego lub folii aluminiowej służy jednocześnie jako forma wtryskowa. Opakowanie z tworzywa sztucznego lub folii aluminiowej jest podawane do jednostki napełniającej w postaci wstążki. Masa czopka, ogrzana do temperatury 30-80 ° c, w zależności od składnika aktywnego i podstawy ze zbiornika przechodzi rurociągiem do dozownika objętościowego, skąd produkt jest automatycznie ładowany do komórek.
Aby utrzymać wymaganą temperaturę i jednorodną konsystencję masy czopka, 80-litrowy zbiornik jest wyposażony w płaszcz wodny i mieszadło. W produkcji czopków na bazie gliceryny o lepkiej konsystencji (są one zwykle formowane w folii aluminiowej) mieszadło zapewnia jednorodne mieszanie masy czopkowej, ogrzanej do temperatury około 80 ° C.
Śledzenie statusu zamówienia
Granulator do granulacji na mokro ZL-25 i Mieszalnik V-kształtny do proszków VM-05 w ramach umowy nr 15 inform. 01/10/2026 22:20
Witaj Beniamin, Przesyłka dotarła do terminalu celnego, zgodnie z ustaleniami ma zostać przekazana firmie transportowej. 01/10/2026 22:21
Granulator poziomy do nawozów organicznych JU-80, cena aktualna? Czas dostawy do {miasto}? Pilne. 01/10/2026 22:30
Michał, Proszę uważnie przeczytać opis tego modelu w naszym katalogu. Ceny są aktualne. Czas realizacji 1-1,5 miesiąca. 01/10/2026 22:33
Drogi Romanie, dzień dobry, transportery próżniowe do proszków QV-05 w ilości 4 sztuk już w drodze do Kołobrzeg? 01/10/2026 22:40
Dzień dobry, {name is}! Twój kierownik wysłał skan listu przewozowego na Twój adres e-mail. Przesyłka jest w drodze. 01/10/2026 22:43
Dzisiaj obiecano nam dostawę maszyny blistrowej do tabletek i kapsułek MN-14, pamiętacie nas? Nikt do nas nie oddzwonił. 01/10/2026 22:50
Witaj Izabela, Nasza menedżerka Natalya w godzinach 12:00-14:00 wybierze kierowcę, my również prosimy Cię o kontakt z firmą transportową. 01/10/2026 22:53
Czy Twój technik może przyjechać do {miasta}? Potrzebujemy konsultacji i pomocy technologa. 01/10/2026 23:00
Magdalena, Otrzymaliśmy już Twój e-mail. Technik w godzinach 10:00-12:00 skontaktuje się z Tobą. Nie martw się. 01/10/2026 23:01
Otrzymaliśmy nasze zamówienie (kocioł do powlekania folią BG-150) i w pudełku nie było dyszy natryskowej!!! 01/10/2026 23:10
Cześć Małgorzata, sprawdziliśmy w fabryce. Twoja dysza nie została dostarczona na czas przed wysyłką głównej maszyny. Teraz dostarczymy ją do Ciebie ekspresową pocztą DHL. 01/10/2026 23:11
Roman, nasza firma zakupiła mieszalnik do proszków VL-100 w kształcie litery V, ale jest on dla nas niewystarczający, czy możemy go zwrócić i wymienić na model V-300? 01/10/2026 23:20
Marcin, dzień dobry. Kiedy korespondowaliśmy z Tobą, ostrzegałem Cię, że to model z małym obciążeniem. Niestety nie możemy odebrać sprzętu. Opcjonalnie zaoferujemy naszym klientom zniżkę. 01/10/2026 23:20
Jesteśmy z New Jersey, zapłaciliśmy za sprzęt na Twojej fakturze wczoraj. Czy płatność została otrzymana? Jak długo potrwa dostawa do nas? 01/10/2026 23:30
Maciej, cześć. Płatność jest księgowana na naszym koncie rozliczeniowym. Termin wykonania Twojego sprzętu przez fabrykę 20 dni roboczych, dostawa z fabryki do naszego magazynu w USA 1 miesiąc, dostawa z magazynu w Skierniewice 15 dni kalendarzowych. 01/10/2026 23:33
Dzień dobry, chcę zgodnie z ustaleniami dostać maszynę do napełniania tabletek i kapsułek FF-02 Katowice? 01/10/2026 23:40
Dzień dobry, Ewa! Skontaktowaliśmy się z firmą transportową, Twoja przesyłka dotrze do Katowice bez opóźnień. Prosimy czekać na telefon od przedstawiciela Business Lines. 01/10/2026 23:42
Automatyczna maszyna pakująca w blistry do PVC+tektury LW-35 z dostawą do Bytom. Chcemy śledzić status dostawy. 01/10/2026 23:50
Gabriela, cześć. Przesyłka już dotarła. Teraz jest w magazynie firmy transportowej. Twój menedżer skontaktuje się z Tobą, aby ustalić czas dostawy do Twojego miasta. 01/10/2026 23:51


Napisz do nas wiadomość
- SPRZĘT DO PRODUKCJI TABLETÓW
- SPRZĘT DO PAKOWANIA PROSZKÓW DO FIOLEK
- SPRZĘT DO NAPEŁNIANIA TWARDYCH KAPSUŁEK ŻELATYNOWYCH PROSZKIEM
- SPRZĘT DO LICZENIA I PAKOWANIA TABLETEK I KAPSUŁEK W BUTELKI
- MASZYNY DO FORMOWANIA I NAPEŁNIANIA AMPUŁEK PLASTIKOWYCH
- SPRZĘT DO NAPEŁNIANIA I ZAMYKANIA BUTELEK
- MASZYNY DO PRODUKCJI CZOPKÓW
- SPRZĘT DO PAKOWANIA TABLETEK I KAPSUŁEK W PLASTIKOWE BUTELKI
- SPRZĘT DO MYCIA I STERYLIZACJI BUTELEK
- SPRZĘT DO POLEROWANIA I ODKURZANIA TABLETEK I KAPSUŁEK
- SPRZĘT DO NAPEŁNIANIA I USZCZELNIANIA AMPUŁEK SZKLANYCH
- SPRZĘT DO NAPEŁNIANIA KREMÓW I USZCZELNIANIA RUR Z TWORZYW SZTUCZNYCH
- SPRZĘT DO SUSZENIA ROZPYŁOWEGO ZAWIESIN
- PRECYZYJNE MASZYNY DOZUJĄCE MASZYNY DO NAPEŁNIANIA PROSZKIEM
- SPRZĘT DO DRUKOWANIA LOGO NA TABLETKACH I KAPSUŁKACH
- AUTOMATYCZNY SPRZĘT DO USUWANIA TABLETEK I KAPSUŁEK Z BLISTRÓW
- SPRZĘT DO POWLEKANIA TABLETEK
- SPRZĘT DO AUTOMATYCZNEGO PODAWANIA BUTELEK DO LINII NAPEŁNIAJĄCYCH
- SPRZĘT DO PRÓŻNIOWEGO TRANSPORTU PROSZKÓW
- SPRZĘT DO ŚLIMAKOWEGO PODAWANIA PROSZKÓW
- SPRZĘT DO HOMOGENIZACJI KREMÓW I MAŚCI
- SPRZĘT DO EFEKTYWNEGO MIESZANIA PROSZKÓW
- SPRZĘT DO GRANULACJI PROSZKÓW
- AUTOMATYCZNE WIRÓWKI FARMACEUTYCZNE
- MASZYNY PAKUJĄCE FLOW-PACK
- AUTOMATYCZNE MASZYNY DO KARTONOWANIA
- SPRZĘT DO PAKOWANIA TABLETEK W PASKI I TUBY
- SPRZĘT DO PAKOWANIA HERBATY W TOREBKI HERBATY Z NITKĄ I ETYKIETĄ
- SPRZĘT DO PAKOWANIA PRODUKTÓW SPOŻYWCZYCH W OPAKOWANIA DOY-PACK
- URZĄDZENIA DO PRODUKCJI I PAKOWANIA CHUSTECZEK NAWILŻANYCH ALKOHOLEM
- SPRZĘT DO STOSOWANIA DATY WAŻNOŚCI I NUMERU PARTII DO PRODUKTÓW
- SPRZĘT DO WYKRYWANIA METALI W KAPSUŁKACH I TABLETKACH ŻELATYNOWYCH
- SPRZĘT DO PAKOWANIA PRÓŻNIOWEGO W WORKI FOLIOWE
- URZĄDZENIA DO INDUKCYJNEGO USZCZELNIANIA BUTELEK Z FOLII ALUMINIOWEJ
- SPRZĘT DO NAPEŁNIANIA I PAKOWANIA NALEWEK ZIOŁOWYCH
- SPRZĘT DO OWIJANIA KARTONÓW CELOFANEM
- SPRZĘT DO NAPEŁNIANIA PŁYNÓW W BECZKACH PLASTIKOWYCH I METALOWYCH
- SPRZĘT DO PAKOWANIA PRODUKTÓW W FLOW PACK
- SPRZĘT DO KONTROLI WAGI I SORTOWANIA KARTONÓW Z LEKARSTWAMI
- AUTOMATYCZNE URZĄDZENIA DO ETYKIET SAMOPRZYLEPNYCH NA OPAKOWANIACH
- AUTOMATYCZNE URZĄDZENIA DO PAKOWANIA BLISTRÓW
- SPRZĘT DO PAKOWANIA MATERIAŁÓW SYPKICH W WORKI FOLIOWE
- POMPY PERYSTALTYCZNE DOZOWNIKI
- SPRZĘT STACJONARNY DO SZYBKIEJ PRODUKCJI EMULSJI
- SPRZĘT DO AUTOMATYCZNEGO DOZOWANIA KREMÓW I MAŚCI
- PÓŁAUTOMATYCZNE URZĄDZENIA DO PAKOWANIA BLISTRÓW
- MASZYNY DRUKUJĄCE DATĘ WAŻNOŚCI I NUMER PARTII
- RĘCZNY SPRZĘT DO NAPEŁNIANIA KAPSUŁEK ŻELATYNOWYCH PROSZKIEM
- URZĄDZENIA DO PRZESIEWANIA WIBRACYJNEGO PROSZKÓW
- PÓŁAUTOMATYCZNY SPRZĘT DO NAPEŁNIANIA KAPSUŁEK ŻELATYNOWYCH
- SPRZĘT STACJONARNY DO DOZOWANIA CIECZY
- SPRZĘT DO MIESZANIA CIECZY Z OGRZEWANIEM MIKROFALOWYM
- SPRZĘT DO PROSZKOWANIA SUROWCÓW FARMACEUTYCZNYCH
- SPRZĘT DO PRODUKCJI KULEK RYBACKICH
- SPRZĘT DO BADAŃ LABORATORYJNYCH LEKÓW
- SPRZĘT STACJONARNY DO MIESZANIA PROSZKÓW
- SPRZĘT DO PRODUKCJI TABLETÓW
- SPRZĘT DO NAPEŁNIANIA I USZCZELNIANIA AMPUŁEK SZKLANYCH
- AUTOMATYCZNY SPRZĘT DO USUWANIA TABLETEK I KAPSUŁEK Z BLISTRÓW
- SPRZĘT DO POWLEKANIA TABLETEK
- SPRZĘT DO DRUKOWANIA LOGO NA TABLETKACH I KAPSUŁKACH
- MASZYNY DO PRODUKCJI CZOPKÓW
- SPRZĘT DO LICZENIA I PAKOWANIA TABLETEK I KAPSUŁEK W BUTELKI
- MASZYNY DO FORMOWANIA I NAPEŁNIANIA AMPUŁEK PLASTIKOWYCH
- PRECYZYJNE MASZYNY DOZUJĄCE MASZYNY DO NAPEŁNIANIA PROSZKIEM
- SPRZĘT DO POLEROWANIA I ODKURZANIA TABLETEK I KAPSUŁEK
- SPRZĘT DO NAPEŁNIANIA I ZAMYKANIA BUTELEK
- SPRZĘT DO NAPEŁNIANIA KREMÓW I USZCZELNIANIA RUR Z TWORZYW SZTUCZNYCH
- SPRZĘT DO SUSZENIA ROZPYŁOWEGO ZAWIESIN
- SPRZĘT DO PAKOWANIA TABLETEK I KAPSUŁEK W PLASTIKOWE BUTELKI
- SPRZĘT DO MYCIA I STERYLIZACJI BUTELEK
- SPRZĘT DO NAPEŁNIANIA TWARDYCH KAPSUŁEK ŻELATYNOWYCH PROSZKIEM
- SPRZĘT DO PAKOWANIA PROSZKÓW DO FIOLEK
- SPRZĘT DO AUTOMATYCZNEGO PODAWANIA BUTELEK DO LINII NAPEŁNIAJĄCYCH
- SPRZĘT DO ŚLIMAKOWEGO PODAWANIA PROSZKÓW
- SPRZĘT DO HOMOGENIZACJI KREMÓW I MAŚCI
- AUTOMATYCZNE WIRÓWKI FARMACEUTYCZNE
- SPRZĘT DO GRANULACJI PROSZKÓW
- SPRZĘT DO EFEKTYWNEGO MIESZANIA PROSZKÓW
- SPRZĘT DO PRÓŻNIOWEGO TRANSPORTU PROSZKÓW
- SPRZĘT DO STOSOWANIA DATY WAŻNOŚCI I NUMERU PARTII DO PRODUKTÓW
- SPRZĘT DO NAPEŁNIANIA PŁYNÓW W BECZKACH PLASTIKOWYCH I METALOWYCH
- URZĄDZENIA DO PRODUKCJI I PAKOWANIA CHUSTECZEK NAWILŻANYCH ALKOHOLEM
- SPRZĘT DO PAKOWANIA TABLETEK W PASKI I TUBY
- SPRZĘT DO PAKOWANIA PRODUKTÓW SPOŻYWCZYCH W OPAKOWANIA DOY-PACK
- MASZYNY PAKUJĄCE FLOW-PACK
- AUTOMATYCZNE URZĄDZENIA DO ETYKIET SAMOPRZYLEPNYCH NA OPAKOWANIACH
- SPRZĘT DO PAKOWANIA PRÓŻNIOWEGO W WORKI FOLIOWE
- SPRZĘT DO KONTROLI WAGI I SORTOWANIA KARTONÓW Z LEKARSTWAMI
- SPRZĘT DO WYKRYWANIA METALI W KAPSUŁKACH I TABLETKACH ŻELATYNOWYCH
- SPRZĘT DO PAKOWANIA MATERIAŁÓW SYPKICH W WORKI FOLIOWE
- AUTOMATYCZNE MASZYNY DO KARTONOWANIA
- SPRZĘT DO NAPEŁNIANIA I PAKOWANIA NALEWEK ZIOŁOWYCH
- URZĄDZENIA DO INDUKCYJNEGO USZCZELNIANIA BUTELEK Z FOLII ALUMINIOWEJ
- SPRZĘT DO PAKOWANIA PRODUKTÓW W FLOW PACK
- AUTOMATYCZNE URZĄDZENIA DO PAKOWANIA BLISTRÓW
- SPRZĘT DO OWIJANIA KARTONÓW CELOFANEM
- SPRZĘT DO PAKOWANIA HERBATY W TOREBKI HERBATY Z NITKĄ I ETYKIETĄ
- PÓŁAUTOMATYCZNY SPRZĘT DO NAPEŁNIANIA KAPSUŁEK ŻELATYNOWYCH
- SPRZĘT DO BADAŃ LABORATORYJNYCH LEKÓW
- SPRZĘT DO PROSZKOWANIA SUROWCÓW FARMACEUTYCZNYCH
- SPRZĘT DO MIESZANIA CIECZY Z OGRZEWANIEM MIKROFALOWYM
- SPRZĘT STACJONARNY DO SZYBKIEJ PRODUKCJI EMULSJI
- PÓŁAUTOMATYCZNE URZĄDZENIA DO PAKOWANIA BLISTRÓW
- SPRZĘT STACJONARNY DO MIESZANIA PROSZKÓW
- SPRZĘT DO AUTOMATYCZNEGO DOZOWANIA KREMÓW I MAŚCI
- SPRZĘT DO PRODUKCJI KULEK RYBACKICH
- MASZYNY DRUKUJĄCE DATĘ WAŻNOŚCI I NUMER PARTII
- URZĄDZENIA DO PRZESIEWANIA WIBRACYJNEGO PROSZKÓW
- SPRZĘT STACJONARNY DO DOZOWANIA CIECZY
- POMPY PERYSTALTYCZNE DOZOWNIKI
- RĘCZNY SPRZĘT DO NAPEŁNIANIA KAPSUŁEK ŻELATYNOWYCH PROSZKIEM