
 English
 Deutsch
 Français
 Italiano
 Polski
 Русский
 Português


 8495
 8579645






 Revisión en video del modelo
 Nuestro servicio y atención al cliente
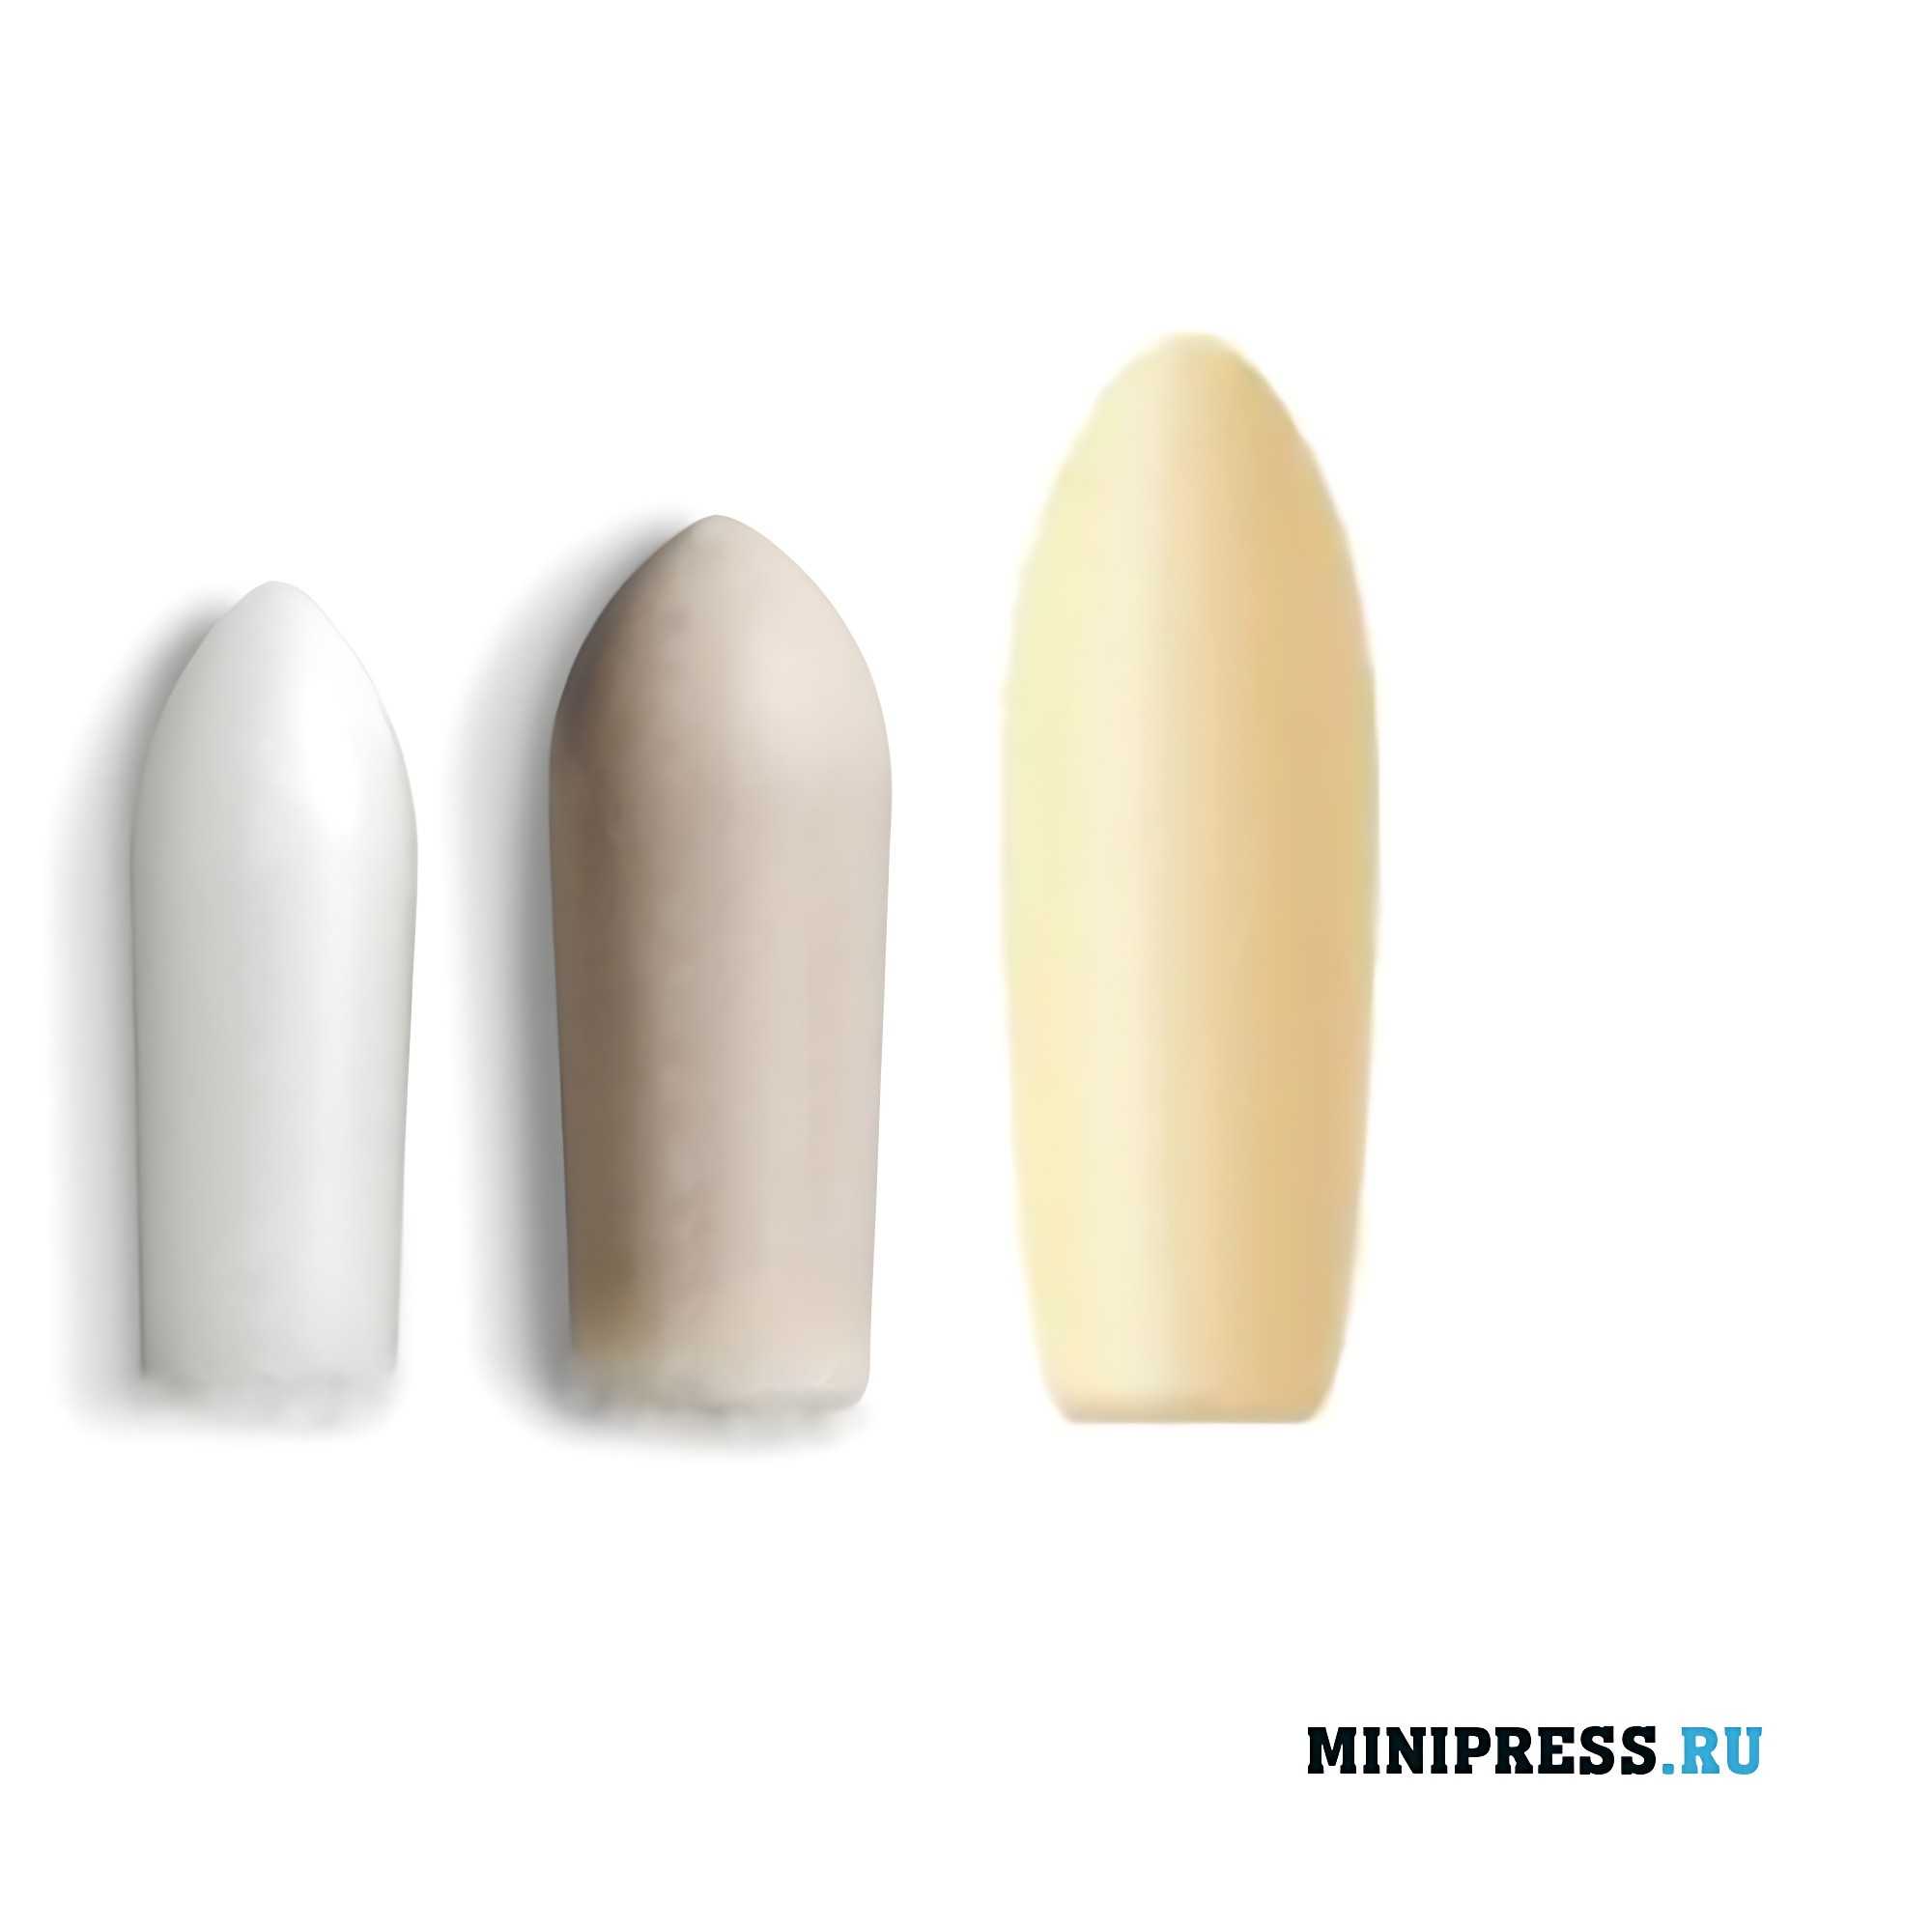
Además, la tubería calentada protege el producto de la solidificación. Sin embargo, cuando se producen supositorios sobre bases lipofílicas(generalmente se usa película plástica para su moldeo), que tienen una consistencia más líquida y un bajo punto de fusión (32-37 ° C), se usa una bomba peristáltica.
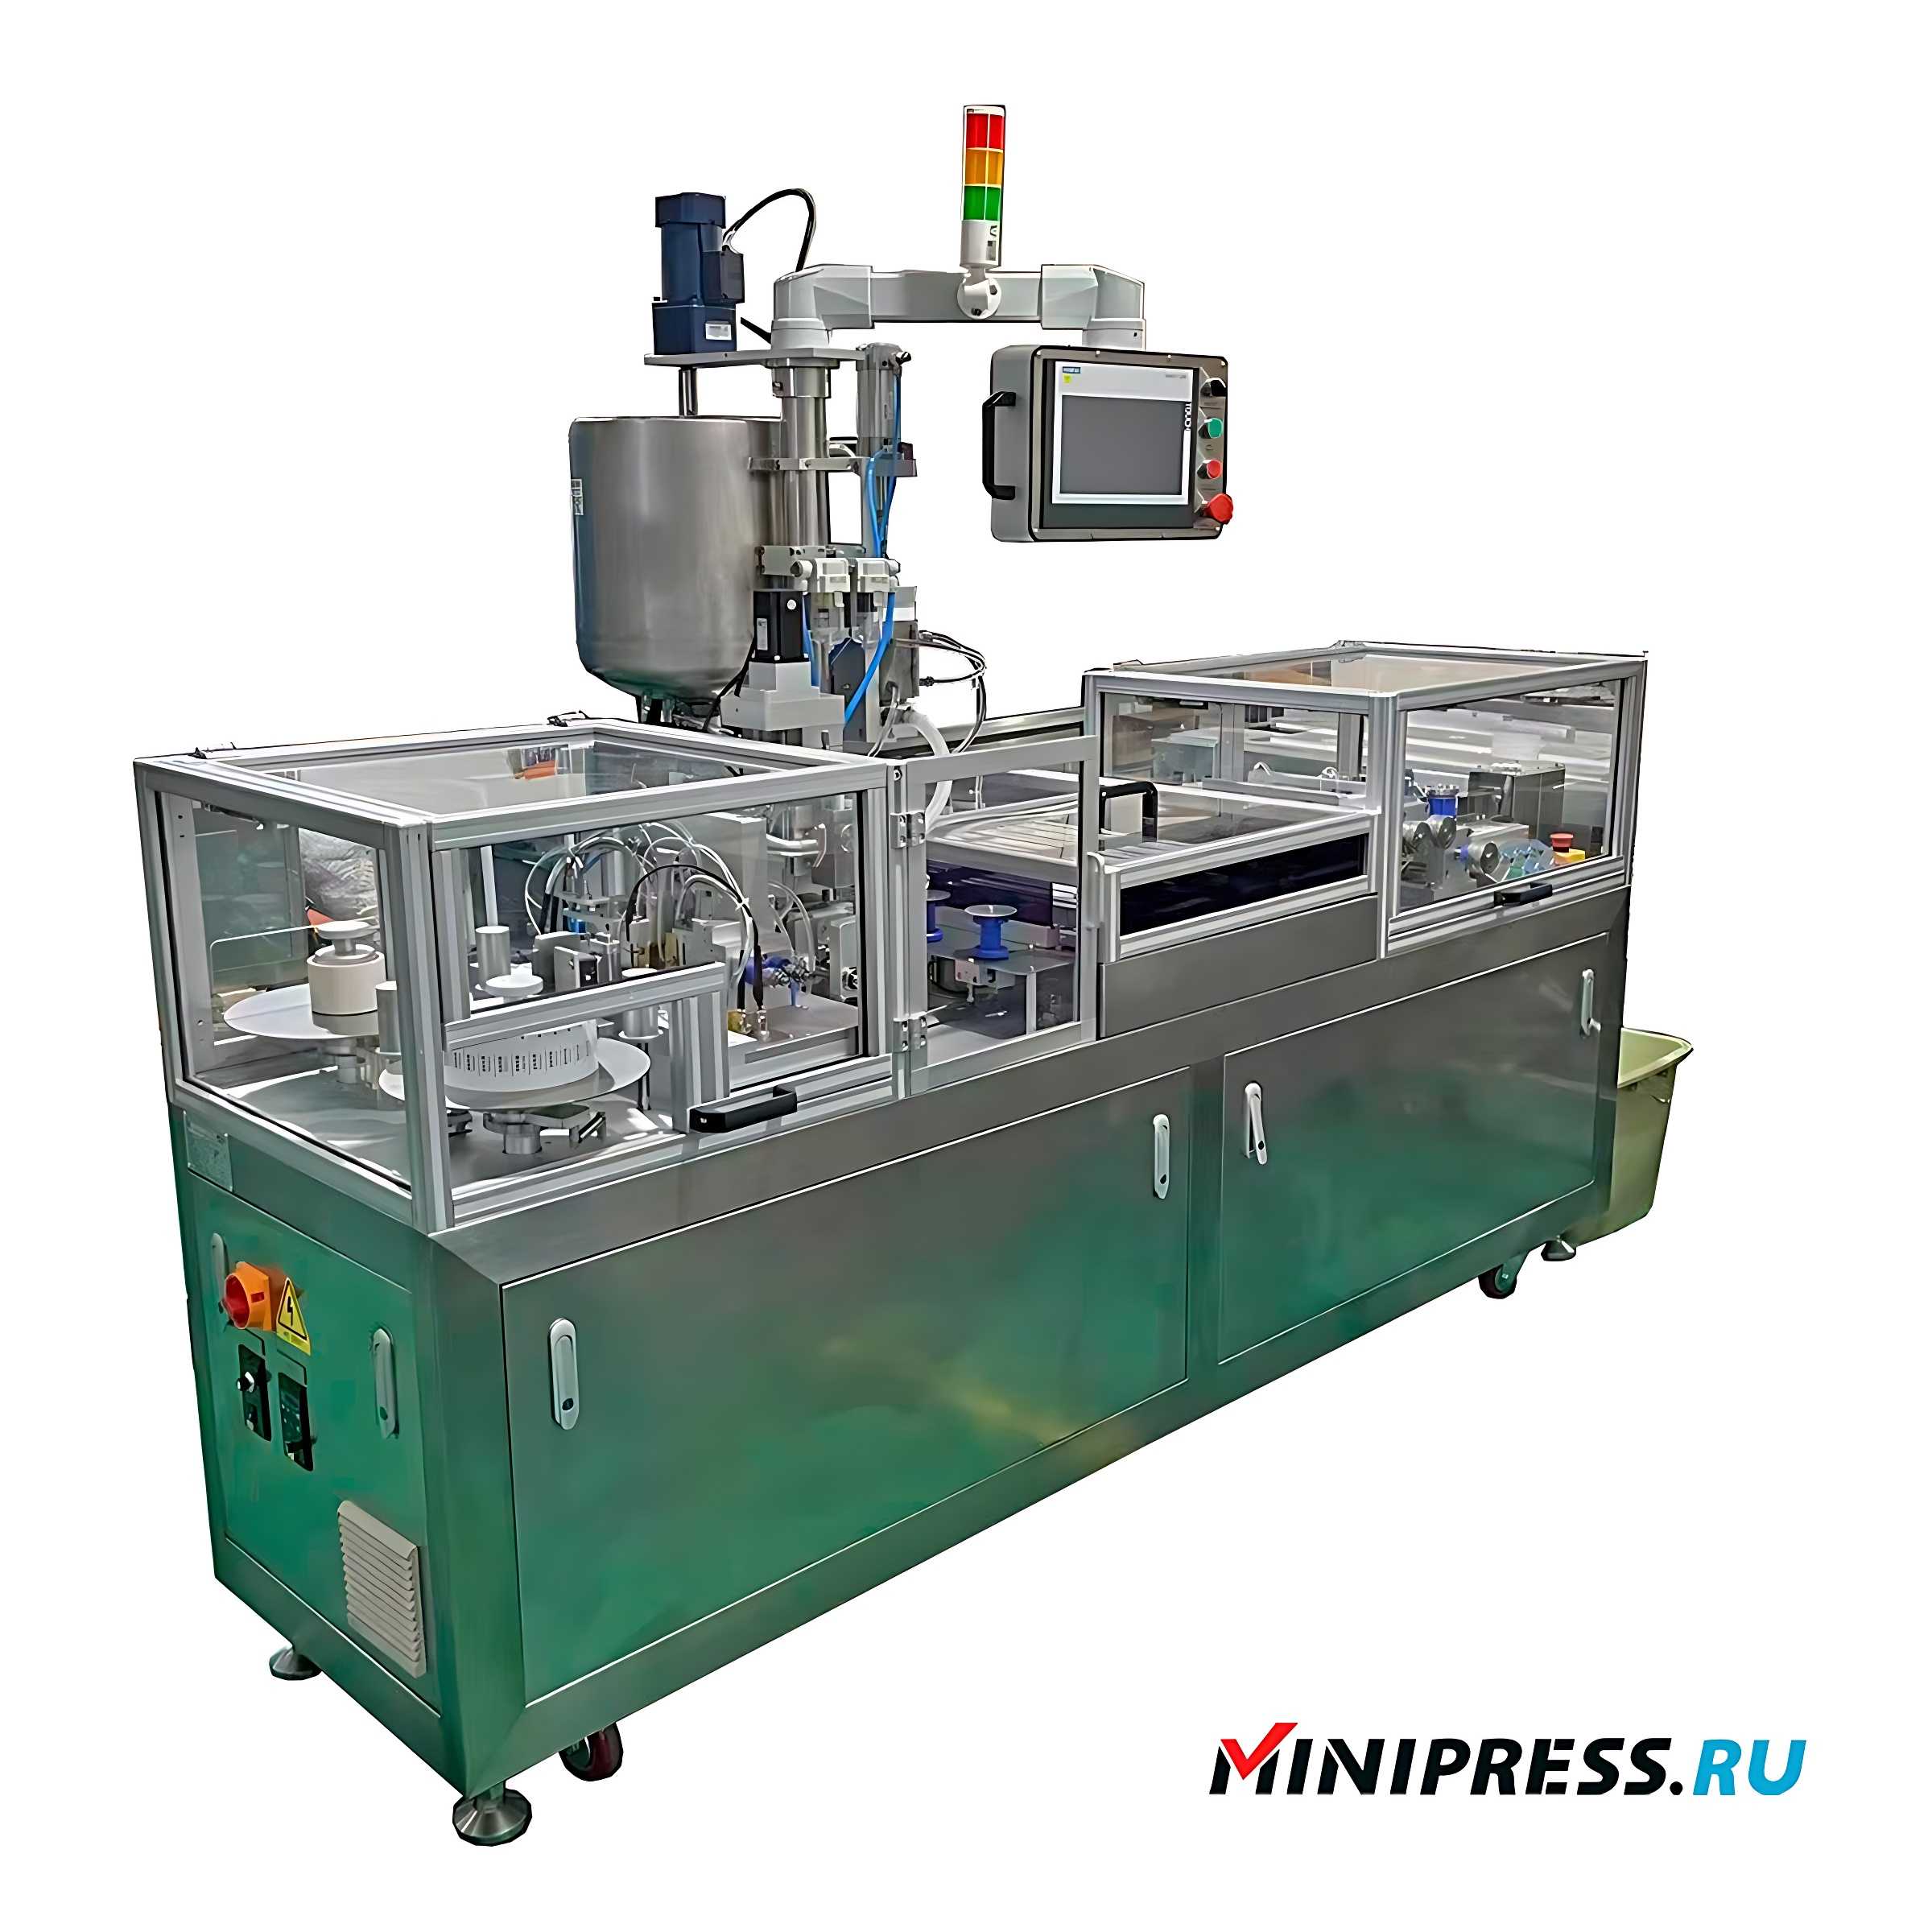
Esto se debe al hecho de que las sustancias activas introducidas en la base en forma de fracción de polvo pueden depositarse en la tubería o tanque sin calentar cuando la máquina se detiene y durante el lento paso del producto a través de la tubería. El uso de una bomba peristáltica permite mantener la temperatura necesaria del producto, excluye su estancamiento en la tubería y la sedimentación de sustancias activas, proporcionando homogeneidad de la consistencia de la masa del supositorio. Las celdas se llenan insertando la aguja de llenado en la abertura de la celda, a través de la cual ingresa la masa líquida del supositorio. Todos los datos del proceso se muestran en la pantalla táctil, que también se utiliza para configurar el volumen de llenado de las celdas. Después de que se hayan llenado las celdas, la cinta de supositorios ingresa a la unidad de enfriamiento. El proceso de enfriamiento del producto puede llevarse a cabo en dos o cuatro etapas, dependiendo del tiempo de solidificación de los componentes que componen la masa del supositorio. La refrigeración de dos etapas utiliza dos cámaras espirales de refrigeración instaladas en serie, y cuatro cámaras se utilizan para la refrigeración de cuatro etapas. El tiempo de enfriamiento en dos etapas es de 9 minutos y el enfriamiento en cuatro etapas es de 18 minutos. Gracias a las pistas en espiral, los supositorios se enfrían por ambos lados mediante un flujo de aire con temperatura controlada hasta que el producto se solidifica por completo, obteniendo así la forma óptima.
Las celdas de contorno enfriadas se alimentan a la unidad de sellado. Al principio, la tira de supositorios se precalienta, después de lo cual se sella la parte superior de las celdas de contorno. El uso de la etapa de precalentamiento, así como en la unidad de moldeo, garantiza un sellado cualitativo y confiable del paquete.
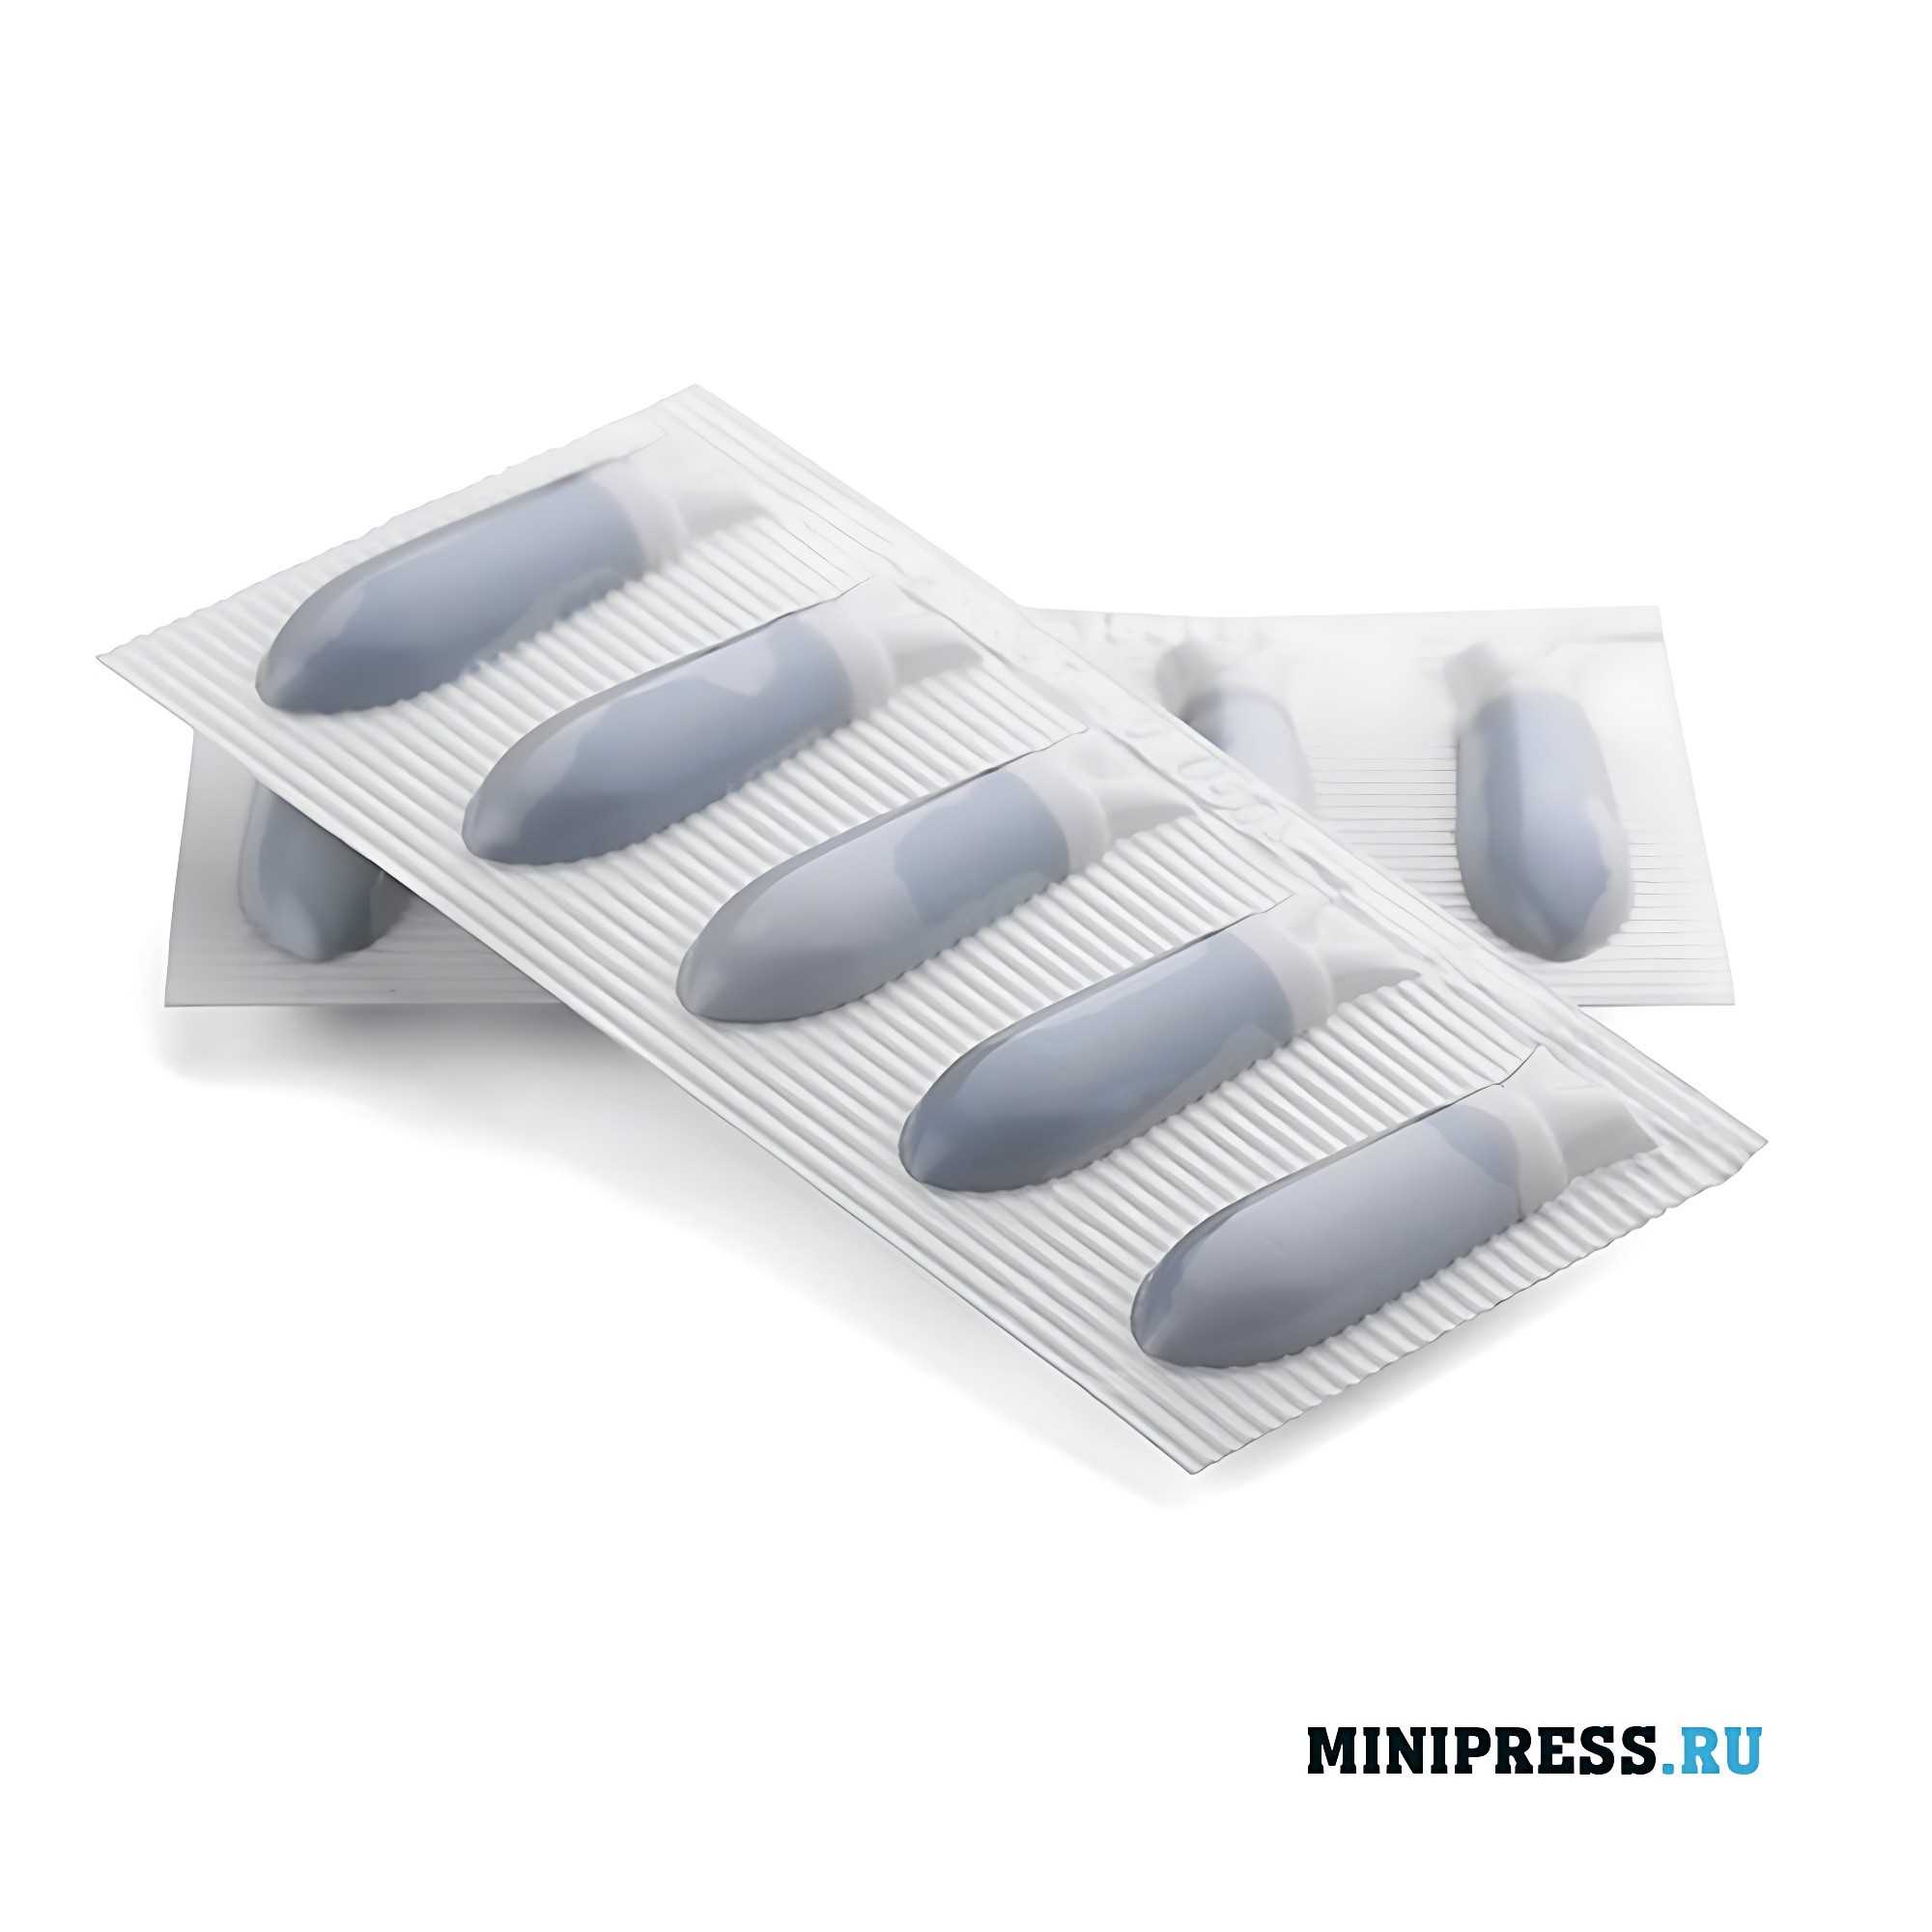
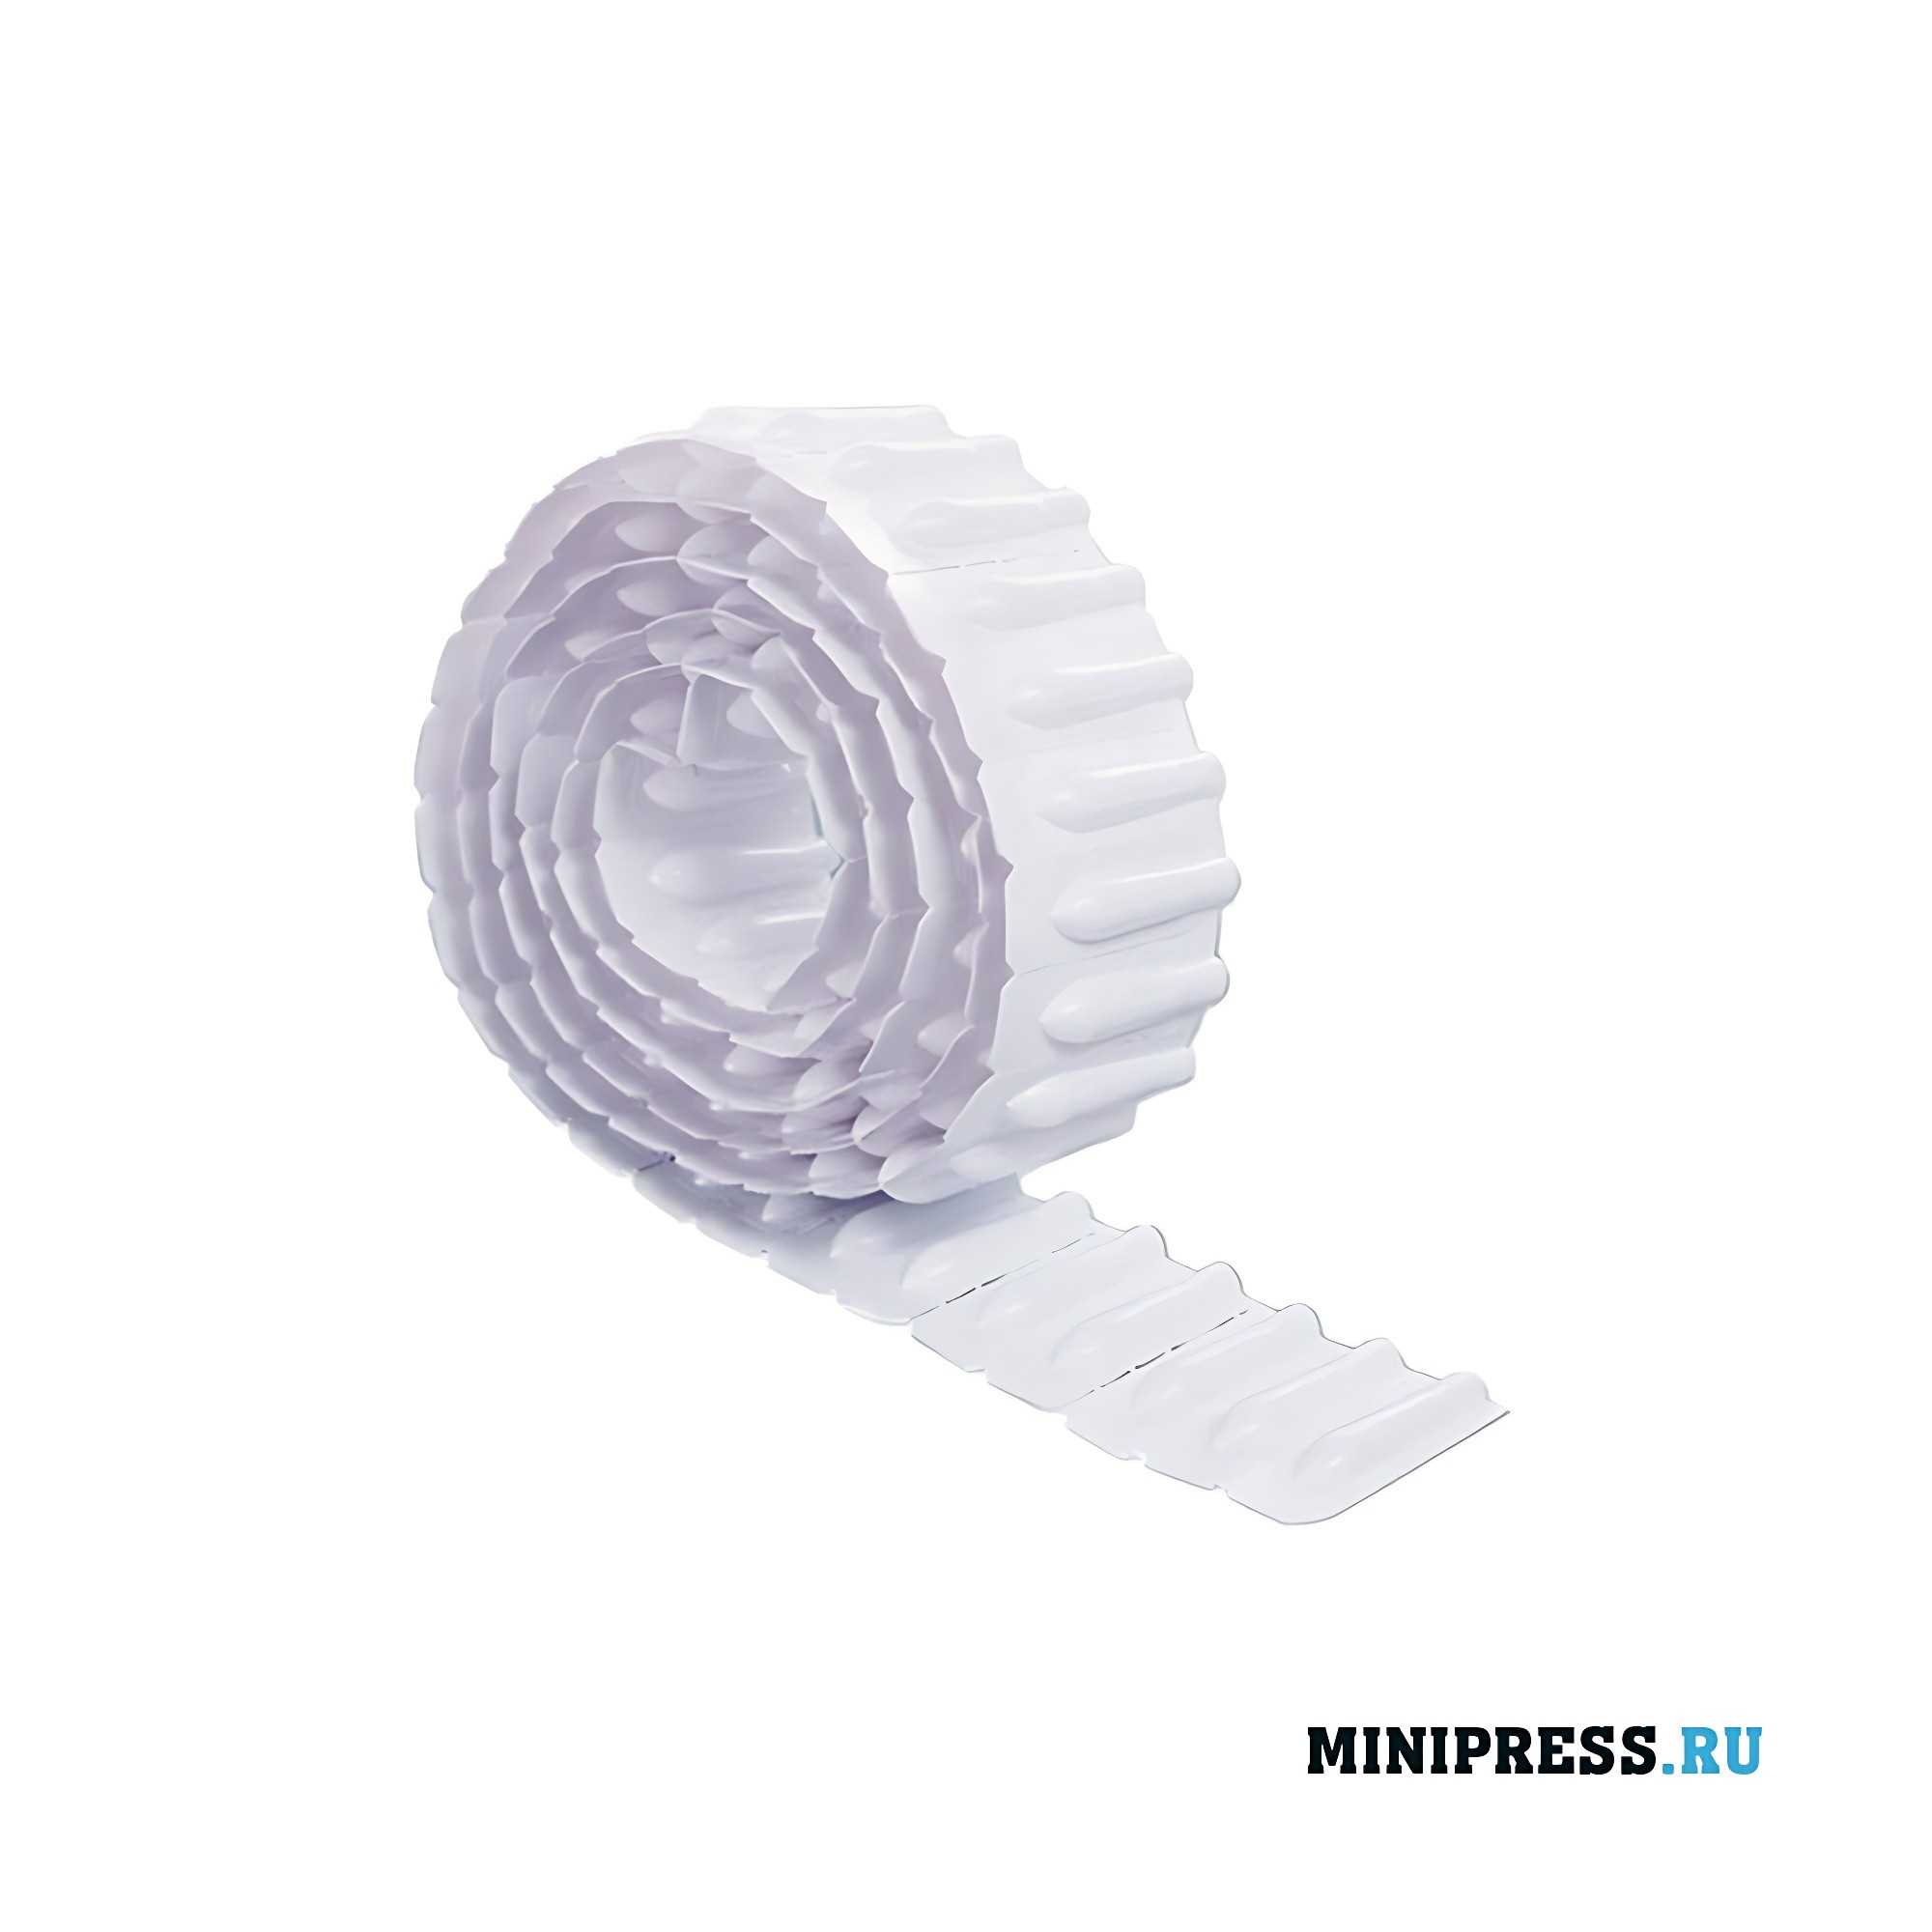
Después de sellar las celdas, se aplica el código o la fecha, se perforan las celdas para facilitar la separación de las celdas y se recorta el borde superior de la cinta. Los supositorios pueden salir de la máquina en forma de cinta (si el acoplamiento con la máquina estuchadora se realiza a través de un módulo de acoplamiento especial) o en forma de ampollas cortadas. El número de supositorios en un blíster se establece desde el panel de control de la máquina.
 Glosario Farmacéutico
 Especificaciones técnicas
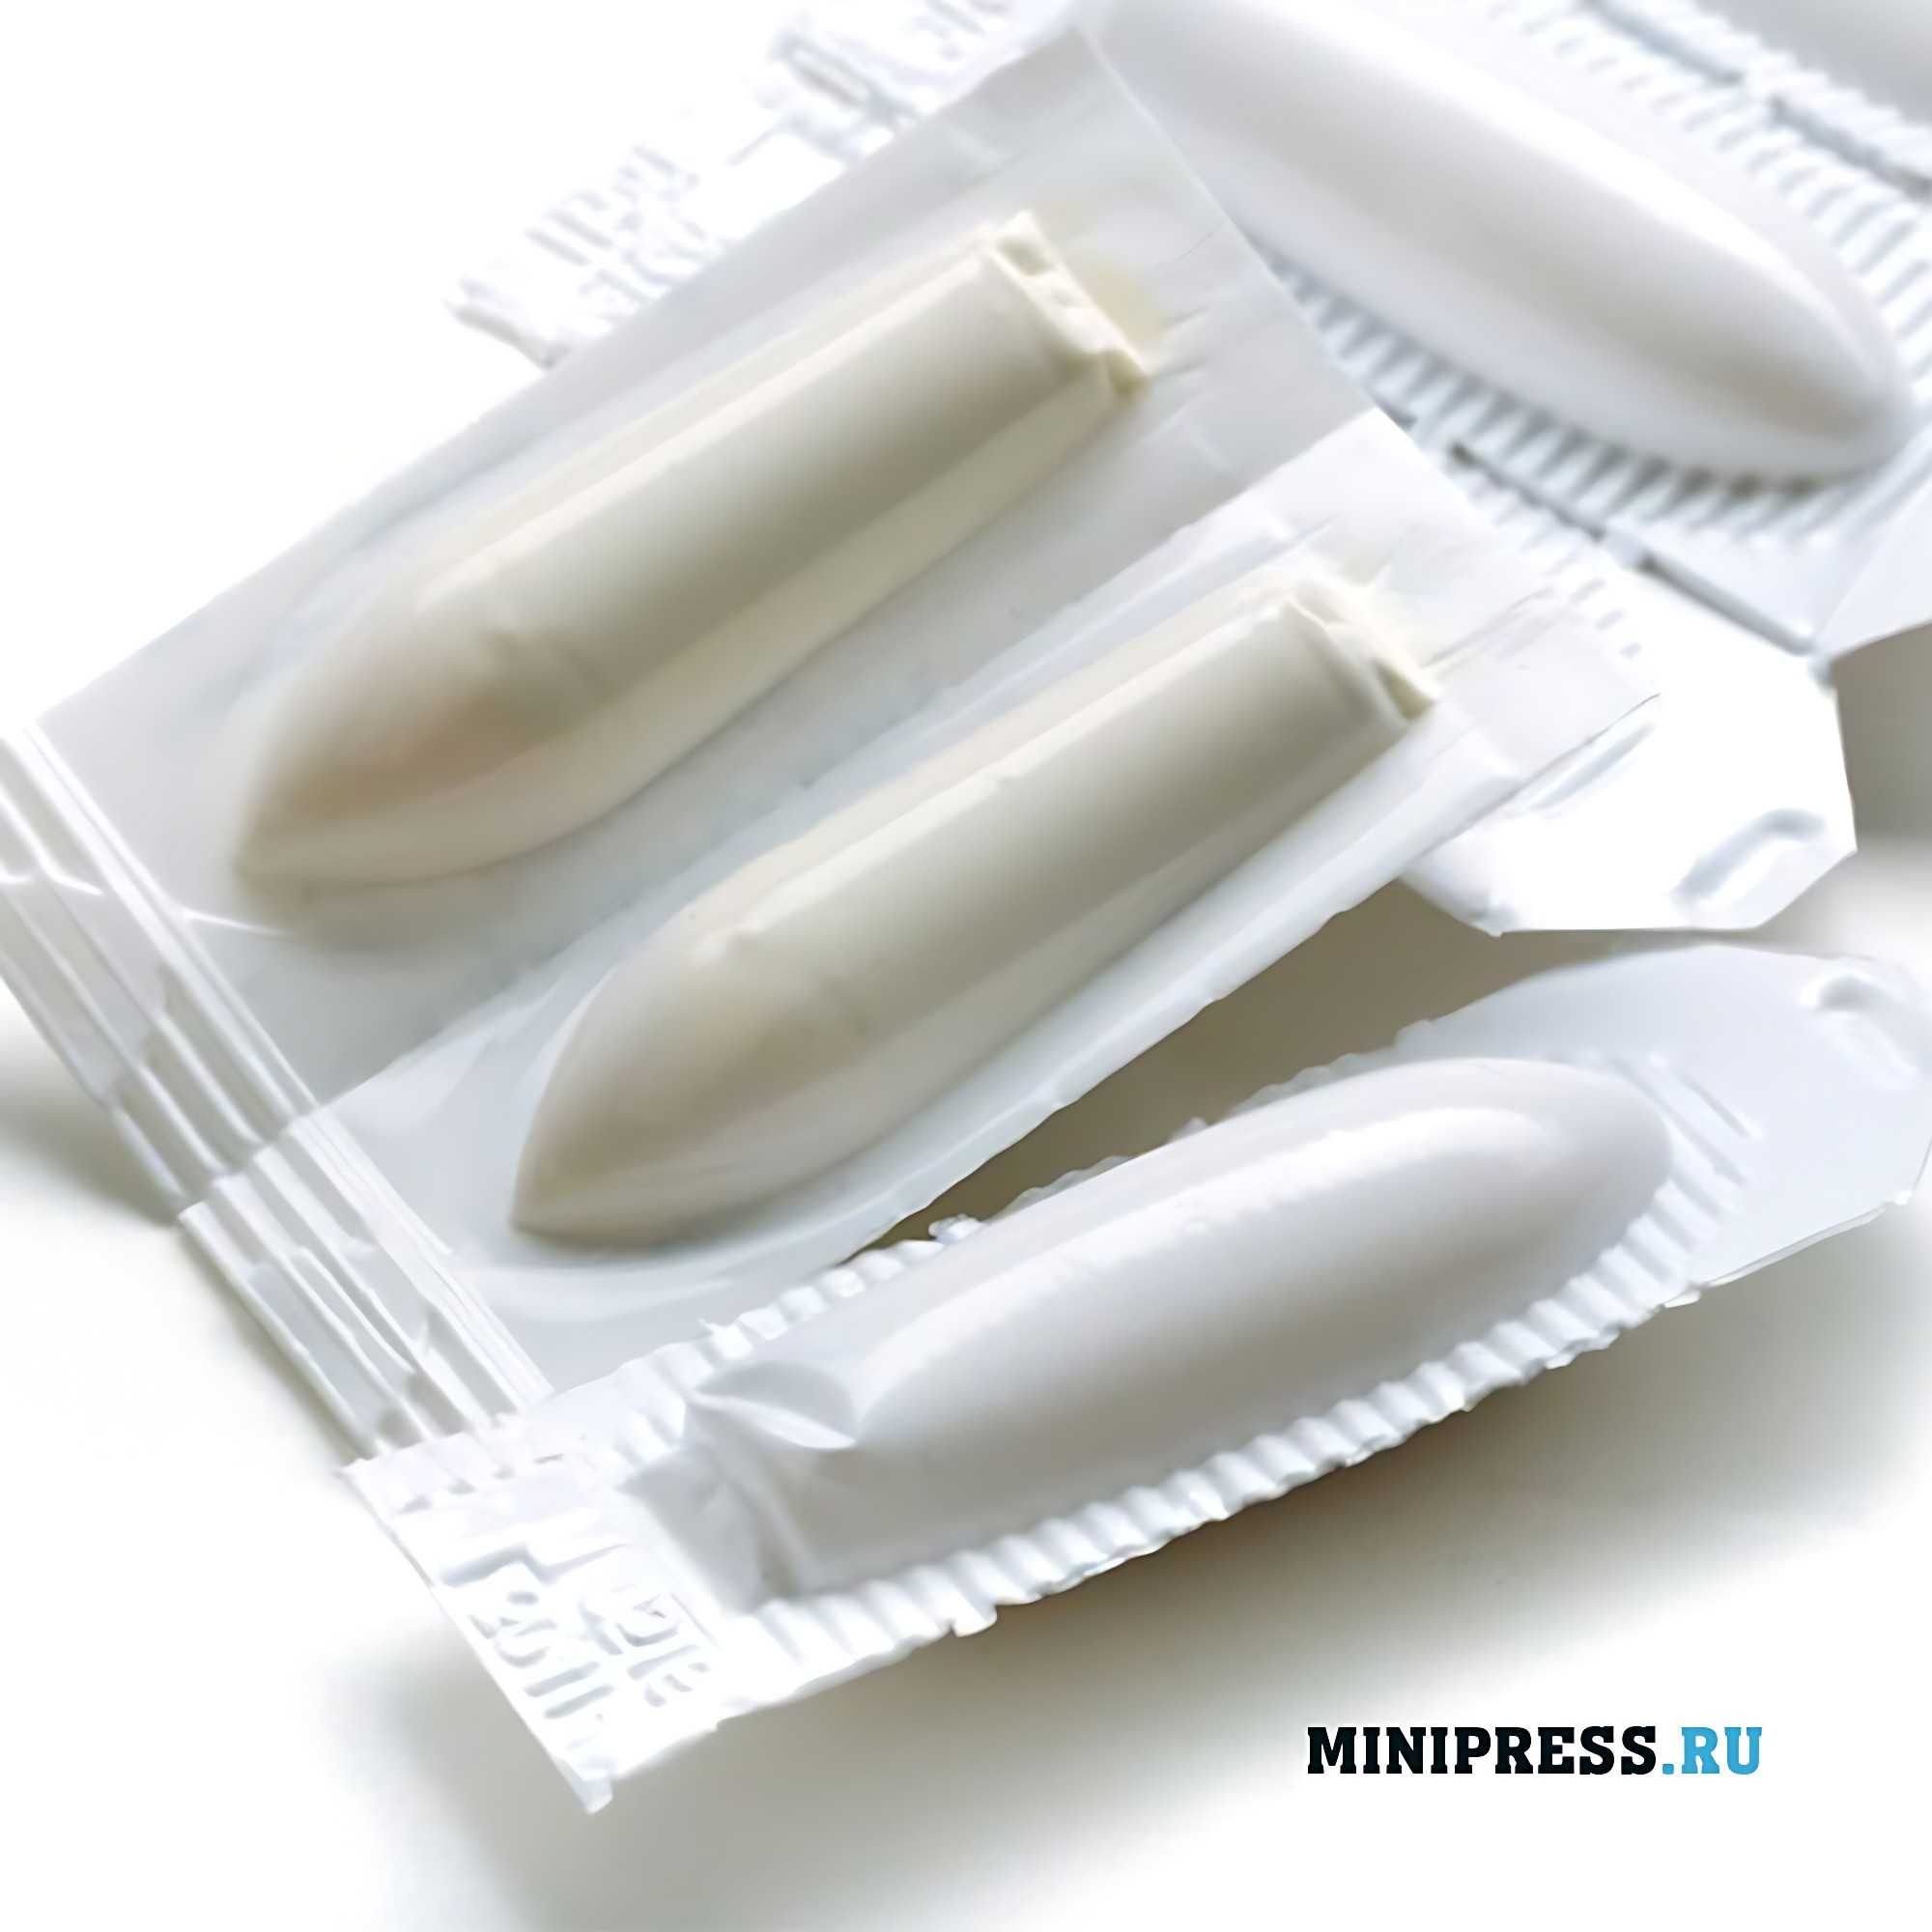
Por lo tanto, el uso en la etapa de enfriamiento permite una reducción significativa en el tiempo de curado del producto, además de hacer que el proceso sea manejable y controlable. Cuando la masa del supositorio en la unidad de enfriamiento está completamente curada, el carrete con el producto terminado se transfiere a una máquina automática de sellado de recipientes y corte de cinta. En la máquina, la cinta se sella y se corta en secciones con el número especificado de celdas. El sellado se lleva a cabo mediante calentamiento y compresión por impulsos. La temperatura estable de la herramienta de sellado está garantizada por dos ventiladores de alta potencia. Simultáneamente con el sellado se lleva a cabo la operación de codificación. La codificación de envases (serie y fecha) se realiza por extrusión mediante un cliché. Después del sellado, los bordes de la cinta se procesan automáticamente. Esta operación permite mejorar significativamente la apariencia del producto terminado. Para controlar el proceso de corte de la cinta en tiras de una longitud determinada, se utiliza un programador digital, que establece el rango de corte de 1 a 10 supositorios. Las máquinas permiten la producción de supositorios en paquetes de células contorneadas hechas de aluminio y plástico termoformado. A diferencia de la producción de capacidad media, en las máquinas industriales de alta capacidad, el moldeado de las celdas de contorno se realiza directamente en la máquina. Máquina de alta precisión con bajo nivel de ruido y alta productividad (hasta 22 mil supositorios por hora). La máquina se controla a través de un controlador lógico programable (PLC). La máquina automática tiene un modo de funcionamiento óptimo, que evita la formación de residuos en el proceso de producción. El proceso de producción de supositorios comienza con la formación de envases de células contorneadas hechas de película de plástico o papel de aluminio. Se instalan dos rollos de película plástica (uno impreso en rollo, a partir del cual se moldea la parte frontal del paquete de supositorios, el segundo rollo sin imprimir) en los soportes de los rollos. Las películas de plástico de ambos rollos ingresan simultáneamente a la unidad de precalentamiento, donde se calientan rápidamente a la temperatura requerida. La tensión requerida de la película está regulada por un dispositivo especial. Las películas de plástico precalentadas se alimentan a la unidad de soldadura térmica de película de plástico en forma de celda de contorno.
 Información adicional
De esta manera, las dos películas se unen entre sí en toda la superficie, excepto en el interior de las celdas. Luego, la película ingresa a la unidad de moldeo, donde, al soplar aire comprimido en el espacio sin soldar, la celda contorneada se moldea volumétricamente. Al mismo tiempo, permanece abierto un pequeño orificio en la parte superior de cada celda, a través del cual la celda se llena posteriormente con masa de supositorio. En el caso de la producción de envases de papel de aluminio, la unidad de formación de celdas de contorno desmonta las unidades diseñadas para trabajar con película plástica: unidad de precalentamiento de película, unidad de soldadura térmica de película y unidad de formación. La unidad formadora de celdas de papel de aluminio se instala en su lugar. Debido a su gran peso, esta unidad se instala en la máquina mediante un mecanismo de elevación. Cabe destacar que las unidades son comunes para ambos tipos de envases. Se instalan dos rollos de papel de aluminio (uno impreso y otro sin imprimir) en los portarrollos. La tensión de la lámina se ajusta mediante el dispositivo. Las tiras de papel de aluminio de ambos rodillos se alimentan en paralelo a la unidad de formación de celdas de contorno, donde el contorno de la celda se extruye mecánicamente sobre la superficie de la tira de papel de aluminio. Por lo tanto, a diferencia de la lámina de plástico, no se requiere precalentamiento ni aire comprimido para formar celdas a partir de lámina de aluminio. Dos cintas desconectadas con las mitades moldeadas de las celdas contorneadas salen de la unidad de formación. A continuación, las dos tiras se unen entre sí de modo que las mitades de la celda se superpongan completamente y se introducen en el conjunto, donde las tiras se calientan y finalmente se sueldan térmicamente entre sí. Al mismo tiempo, como en el caso de la película de plástico, se deja abierta una abertura en la parte superior de cada celda para la introducción de la masa de supositorio. De esta manera, la celda de contorno formada por película de plástico o lámina de aluminio sirve al mismo tiempo como molde de inyección. El envase formado con papel de aluminio o plástico se alimenta a la unidad de llenado en forma de cinta. La masa del supositorio, calentada a una temperatura de 30-80 ° C, dependiendo del ingrediente activo y la base del depósito, llega a través de una tubería al dispensador volumétrico, desde donde el producto se carga automáticamente en las celdas.
Para mantener la temperatura requerida y la consistencia homogénea de la masa del supositorio, el depósito de 80 litros está equipado con una camisa de agua y un agitador. En la producción de supositorios a base de glicerina con una consistencia viscosa (generalmente se moldean en papel de aluminio), el agitador proporciona una mezcla homogénea de la masa del supositorio, calentada a una temperatura de aproximadamente 80 °C.
Seguimiento del estado del pedido
Roman, ¿puedes decirme si ya se envió mi prensa rotativa para tabletas RZJ-35? No lo envíe todavía, le enviaré a su fábrica en China dibujos de nuevos punzones, diseño diferente. 16/11/2026 03:16
¡Buenas tardes, Aria! Estamos pausando el envío. Envíe dibujos al correo de la oficina. Los términos de producción de nuevos punzones 20 días hábiles. 16/11/2026 03:18
¡Recibimos nuestro pedido (caldera de recubrimiento de película BG-150) en la caja no había boquilla de pulverización !!! 16/11/2026 03:26
Hola Aiden, lo verificamos con la fábrica. Su boquilla no se recibió a tiempo para el envío de la máquina principal. Ahora se lo entregaremos por correo urgente de DHL. 16/11/2026 03:28
El gerente me dice que la máquina etiquetadora automática de doble cara ST-36 ha salido de fábrica, factura # 118. 16/11/2026 03:36
Hola Penélope, El equipo se envió desde el almacén de tránsito y la entrega se está realizando según lo planeado. No se esperan retrasos. 16/11/2026 03:37
Contrato #12, el plazo de entrega ya pasó. Actúe por fin. Acelerar Tsibulsky R. G. 16/11/2026 03:46
Hola Alexander, estamos de vacaciones los fines de semana y no podemos responder mensajes. Eleve el contrato, el tiempo de entrega del equipo a su almacén en Cartagena a 50 días hábiles (no calendario). Acción tomada. 16/11/2026 03:48
Buenas tardes, recibimos el dispensador de polvo PR-15 en viales de plástico, programado mañana hasta las 13:30 para abrir la caja y realizar la prueba. 16/11/2026 03:56
James, Buenas tardes. Buenas noticias, envíe un informe de fotos y videos a WhatsApp +79853643808. 16/11/2026 03:59
¿A quién contactar para el seguimiento del envío? Máquina automática de cápsulas NJ-40 en Eibar 16/11/2026 04:06
Hola Hannah, Los envíos los realiza una empresa de transporte. El gerente coordina esta entrega. Nos pondremos en contacto con usted cuando le llegue el envío. 16/11/2026 04:08
Estimado romano, buenas tardes, transportadores de polvo al vacío QV-05 en cantidad de 4 piezas, ¿ya se dirigen a Tapachula? 16/11/2026 04:16
¡Buenas tardes, Liam! Nuestro gerente ha enviado un escaneo del conocimiento de embarque a su correo electrónico. El cargamento está en camino. 16/11/2026 04:18
Hola, ¿es posible comprar su máquina de ampollas para tabletas y cápsulas MN-80 1 pieza con entrega a Talavera ? ¿Cuánto tiempo para la entrega? 16/11/2026 04:26
Stella, ¡hola! Tenemos muchos clientes de tu ciudad. La entrega a esta región es realizada por EMC. 16/11/2026 04:28
Buenos días, tiempo de entrega de la máquina llenadora de tambor semiautomática DF - 10 a Tuxtla Gutiérrez, ¿nos llamará el servicio de mensajería? 16/11/2026 04:36
Mason, buenas tardes. Natalia se pondrá en contacto contigo, el envío ha pasado el despacho de aduana en la frontera. 16/11/2026 04:36
Roman, ¿puedes decirme si ya se envió mi prensa rotativa para tabletas RZJ-35? No lo envíe todavía, le enviaré a su fábrica en China dibujos de nuevos punzones, diseño diferente. 16/11/2026 04:46
¡Buenas tardes, Joseph! Estamos pausando el envío. Envíe dibujos al correo de la oficina. Los términos de producción de nuevos punzones 20 días hábiles. 16/11/2026 04:47


Escríbenos un mensaje
- MÁQUINAS PARA LA PRODUCCIÓN DE SUPOSITORIOS
- EQUIPO PARA EL ENVASADO DE COMPRIMIDOS Y CÁPSULAS EN BOTELLAS DE PLÁSTICO
- MÁQUINAS DOSIFICADORAS DE ALTA PRECISIÓN MÁQUINAS DE LLENADO DE POLVO
- EQUIPO PARA CONTAR Y ENVASAR COMPRIMIDOS Y CÁPSULAS EN FRASCOS
- EQUIPO DE LLENADO Y TAPADO DE BOTELLAS
- EQUIPO PARA LAVAR Y ESTERILIZAR BIBERONES
- EQUIPO PARA LA PRODUCCIÓN DE TABLETAS
- EQUIPO PARA LLENADO DE CREMAS Y SELLADO DE TUBOS DE PLÁSTICO
- EQUIPO PARA IMPRIMIR LOGOTIPOS EN TABLETAS Y CÁPSULAS.
- EQUIPO AUTOMÁTICO PARA EXTRAER COMPRIMIDOS Y CÁPSULAS DE BLÍSTERES.
- EQUIPO PARA LLENAR CÁPSULAS DE GELATINA DURA CON POLVO
- EQUIPO PARA LLENADO Y SELLADO DE AMPOLLAS DE VIDRIO
- EQUIPO PARA PULIR Y DESEMPOLVAR TABLETAS Y CÁPSULAS
- EQUIPO PARA RECUBRIMIENTO DE TABLETAS
- EQUIPO PARA ENVASAR POLVOS EN VIALES
- EQUIPO DE SECADO POR PULVERIZACIÓN PARA SUSPENSIONES
- MÁQUINAS PARA FORMAR Y LLENAR AMPOLLAS DE PLÁSTICO
- EQUIPO PARA ALIMENTACIÓN POR TORNILLO DE POLVOS
- EQUIPO PARA TRANSPORTE DE POLVOS AL VACÍO
- EQUIPO PARA HOMOGENEIZAR CREMAS Y UNGÜENTOS
- CENTRIFUGADORAS FARMACÉUTICAS AUTOMÁTICAS
- EQUIPO PARA LA MEZCLA EFICIENTE DE POLVOS
- EQUIPO DE GRANULACIÓN DE POLVO
- EQUIPO PARA ALIMENTACIÓN AUTOMÁTICA CON BIBERÓN PARA LÍNEAS DE LLENADO
- MÁQUINAS DE ENVASADO FLOW-PACK
- EQUIPO PARA APLICAR LA FECHA DE CADUCIDAD Y EL NÚMERO DE LOTE A LOS PRODUCTOS.
- EQUIPO PARA ENVASAR PRODUCTOS EN UN FLOW PACK
- EQUIPO AUTOMÁTICO PARA ENVASADO EN BLÍSTER
- EQUIPO PARA ENVOLVER CAJAS DE CARTÓN CON CELOFÁN
- EQUIPOS PARA ENVASADO AL VACÍO EN BOLSAS DE PLÁSTICO
- EQUIPO AUTOMÁTICO PARA ETIQUETAS AUTOADHESIVAS EN ENVASES
- EQUIPO PARA CONTROL DE PESO Y CLASIFICACIÓN DE CAJAS DE CARTÓN CON MEDICAMENTOS
- EQUIPO PARA EL LLENADO Y ENVASADO DE TINTURAS DE HIERBAS
- EQUIPOS PARA EL ENVASADO DE MATERIALES A GRANEL EN BOLSAS DE PLÁSTICO
- EQUIPO PARA EMPACAR TÉ EN BOLSITAS DE TÉ CON HILO Y ETIQUETA.
- EQUIPO PARA SELLADO POR INDUCCIÓN DE BOTELLAS DE ALUMINIO
- EQUIPO PARA LA FABRICACIÓN Y ENVASADO DE TOALLITAS HÚMEDAS CON ALCOHOL
- EQUIPOS PARA EL ENVASADO DE PRODUCTOS ALIMENTICIOS EN ENVASES DOY-PACK
- EQUIPOS PARA EL ENVASADO DE COMPRIMIDOS EN TIRAS Y TUBOS
- EQUIPO PARA DETECTOR DE METALES EN CÁPSULAS Y TABLETAS DE GELATINA
- EQUIPOS PARA LLENADO DE LÍQUIDOS EN BARRILES DE PLÁSTICO Y METAL.
- MÁQUINAS QUE IMPRIMEN FECHA DE CADUCIDAD Y NÚMERO DE LOTE
- EQUIPO SEMIAUTOMÁTICO PARA ENVASADO DE BLÍSTERES
- EQUIPO MANUAL PARA LLENAR CÁPSULAS DE GELATINA CON POLVO.
- EQUIPO PARA TAMIZADO VIBRATORIO DE POLVOS
- EQUIPOS DE SOBREMESA PARA DOSIFICACIÓN DE LÍQUIDOS
- EQUIPO PARA MEZCLAR LÍQUIDOS CON CALENTAMIENTO POR MICROONDAS
- EQUIPO PARA PRUEBAS DE LABORATORIO DE MEDICAMENTOS
- DISPENSADORES DE BOMBAS PERISTÁLTICAS
- EQUIPO PARA PULVERIZAR MATERIAS PRIMAS FARMACÉUTICAS
- EQUIPO PARA DOSIFICACIÓN AUTOMÁTICA DE CREMAS Y UNGÜENTOS
- EQUIPO SEMIAUTOMÁTICO PARA EL LLENADO DE CÁPSULAS DE GELATINA
- EQUIPO DE SOBREMESA PARA LA PRODUCCIÓN DE EMULSIONES A ALTA VELOCIDAD
- EQUIPO PARA LA PRODUCCIÓN DE BOILIES DE PESCA
- EQUIPO DE SOBREMESA PARA MEZCLAR POLVOS
- EQUIPO DE SECADO POR PULVERIZACIÓN PARA SUSPENSIONES
- EQUIPO PARA ENVASAR POLVOS EN VIALES
- EQUIPO PARA LAVAR Y ESTERILIZAR BIBERONES
- EQUIPO PARA EL ENVASADO DE COMPRIMIDOS Y CÁPSULAS EN BOTELLAS DE PLÁSTICO
- EQUIPO DE LLENADO Y TAPADO DE BOTELLAS
- EQUIPO PARA PULIR Y DESEMPOLVAR TABLETAS Y CÁPSULAS
- EQUIPO AUTOMÁTICO PARA EXTRAER COMPRIMIDOS Y CÁPSULAS DE BLÍSTERES.
- EQUIPO PARA RECUBRIMIENTO DE TABLETAS
- EQUIPO PARA LLENADO DE CREMAS Y SELLADO DE TUBOS DE PLÁSTICO
- EQUIPO PARA IMPRIMIR LOGOTIPOS EN TABLETAS Y CÁPSULAS.
- MÁQUINAS PARA LA PRODUCCIÓN DE SUPOSITORIOS
- EQUIPO PARA LLENAR CÁPSULAS DE GELATINA DURA CON POLVO
- MÁQUINAS DOSIFICADORAS DE ALTA PRECISIÓN MÁQUINAS DE LLENADO DE POLVO
- MÁQUINAS PARA FORMAR Y LLENAR AMPOLLAS DE PLÁSTICO
- EQUIPO PARA LLENADO Y SELLADO DE AMPOLLAS DE VIDRIO
- EQUIPO PARA CONTAR Y ENVASAR COMPRIMIDOS Y CÁPSULAS EN FRASCOS
- EQUIPO PARA LA PRODUCCIÓN DE TABLETAS
- CENTRIFUGADORAS FARMACÉUTICAS AUTOMÁTICAS
- EQUIPO PARA TRANSPORTE DE POLVOS AL VACÍO
- EQUIPO PARA ALIMENTACIÓN POR TORNILLO DE POLVOS
- EQUIPO PARA LA MEZCLA EFICIENTE DE POLVOS
- EQUIPO DE GRANULACIÓN DE POLVO
- EQUIPO PARA HOMOGENEIZAR CREMAS Y UNGÜENTOS
- EQUIPO PARA ALIMENTACIÓN AUTOMÁTICA CON BIBERÓN PARA LÍNEAS DE LLENADO
- EQUIPOS PARA ENVASADO AL VACÍO EN BOLSAS DE PLÁSTICO
- MÁQUINAS DE ENVASADO FLOW-PACK
- EQUIPO PARA LA FABRICACIÓN Y ENVASADO DE TOALLITAS HÚMEDAS CON ALCOHOL
- EQUIPO PARA APLICAR LA FECHA DE CADUCIDAD Y EL NÚMERO DE LOTE A LOS PRODUCTOS.
- EQUIPO PARA EL LLENADO Y ENVASADO DE TINTURAS DE HIERBAS
- EQUIPOS PARA EL ENVASADO DE COMPRIMIDOS EN TIRAS Y TUBOS
- EQUIPO PARA CONTROL DE PESO Y CLASIFICACIÓN DE CAJAS DE CARTÓN CON MEDICAMENTOS
- EQUIPO AUTOMÁTICO PARA ENVASADO EN BLÍSTER
- EQUIPO PARA SELLADO POR INDUCCIÓN DE BOTELLAS DE ALUMINIO
- EQUIPO PARA EMPACAR TÉ EN BOLSITAS DE TÉ CON HILO Y ETIQUETA.
- EQUIPO PARA ENVASAR PRODUCTOS EN UN FLOW PACK
- EQUIPOS PARA EL ENVASADO DE PRODUCTOS ALIMENTICIOS EN ENVASES DOY-PACK
- EQUIPOS PARA LLENADO DE LÍQUIDOS EN BARRILES DE PLÁSTICO Y METAL.
- EQUIPO AUTOMÁTICO PARA ETIQUETAS AUTOADHESIVAS EN ENVASES
- EQUIPO PARA ENVOLVER CAJAS DE CARTÓN CON CELOFÁN
- EQUIPO PARA DETECTOR DE METALES EN CÁPSULAS Y TABLETAS DE GELATINA
- EQUIPOS PARA EL ENVASADO DE MATERIALES A GRANEL EN BOLSAS DE PLÁSTICO
- EQUIPO SEMIAUTOMÁTICO PARA ENVASADO DE BLÍSTERES
- EQUIPO PARA MEZCLAR LÍQUIDOS CON CALENTAMIENTO POR MICROONDAS
- EQUIPO PARA PRUEBAS DE LABORATORIO DE MEDICAMENTOS
- DISPENSADORES DE BOMBAS PERISTÁLTICAS
- EQUIPO PARA DOSIFICACIÓN AUTOMÁTICA DE CREMAS Y UNGÜENTOS
- EQUIPO DE SOBREMESA PARA LA PRODUCCIÓN DE EMULSIONES A ALTA VELOCIDAD
- EQUIPO SEMIAUTOMÁTICO PARA EL LLENADO DE CÁPSULAS DE GELATINA
- EQUIPO PARA TAMIZADO VIBRATORIO DE POLVOS
- EQUIPO MANUAL PARA LLENAR CÁPSULAS DE GELATINA CON POLVO.
- EQUIPO PARA PULVERIZAR MATERIAS PRIMAS FARMACÉUTICAS
- EQUIPOS DE SOBREMESA PARA DOSIFICACIÓN DE LÍQUIDOS
- EQUIPO DE SOBREMESA PARA MEZCLAR POLVOS
- MÁQUINAS QUE IMPRIMEN FECHA DE CADUCIDAD Y NÚMERO DE LOTE
- EQUIPO PARA LA PRODUCCIÓN DE BOILIES DE PESCA